


 气保焊立焊怎么焊


气保焊立焊怎么焊
1、起弧
(1)保持干伸长不变。
(2)倒退引弧法,在焊道前端10—20mm处引弧。
(3)接头处磨薄,防止接头未熔和。
2、收弧
(1)保持干伸长不变。
(2)在熔池边缘处收弧。
起弧与收弧工艺,虽然说CO2的起弧与收弧工艺简单,但若达到一定的质量要求,掌握规范的操作工艺是很必要的。
起弧工艺:起弧之前在焊丝端头与母材之间保持一定距离的情况下,按下焊枪开关。在起弧时,保持干伸长度稳定。起弧处由于工件温度较低,又无法象手工焊那样拉长电弧预热,所以应采用倒退引弧法,使焊道充分熔和。
收弧工艺:CO2焊收弧时,应保持干伸长度不变,并把燃烧点拉到熔池边缘处停弧,焊机自完成回烧、消球、延时气保护的收弧过程。
3、操作方法
(1)左焊法(右→左):余高小,宽度大,飞溅小,便于观察焊缝,焊接过程稳定,气保效果好(有色金属必须用左焊法),但溶深较浅。
(2)右焊法(左→右):余高大,宽度小,飞溅大,便于观察熔池,熔深深。
(3)运枪方法:锯齿形摆抢。
(4)平角焊不摆或小幅摆动。
(5)立角向上焊,采用三角形运枪。
(6)焊枪过渡:熔池两边停留,在熔池前1/3处过渡。
(7)枪角度:垂直于焊道,沿运枪方向成80—90°角。
(8)试板:间隙2.0—2.5mm,起弧点略小于收弧点。无钝边,反变形1°。
(9)予防缺陷:
防夹角不熔—烧透夹角。防层间不熔—注意枪角度。
声明:本文内容及配图由入驻作者撰写或者入驻合作网站授权转载。文章观点仅代表作者本人,不代表电子发烧友网立场。文章及其配图仅供工程师学习之用,如有内容侵权或者其他违规问题,请联系本站处理。
举报投诉
-
焊接
+关注
关注
39文章
3656浏览量
64619 -
气保焊机
+关注
关注
1文章
9浏览量
6611
发布评论请先 登录
相关推荐
热点推荐
焊本智能自动高分子扩散焊,助力电池制造智能化升级
的研发制造商,焊本智能以自动高分子扩散焊设备为载体,持续助力电池企业完成智能化升级。 一、以工艺为核心构建设备能力 焊本智能在自动高分子扩散焊设备的设计中,将工艺适配性置于优先位置。设
焊盘画对了,钢网层还得单独审
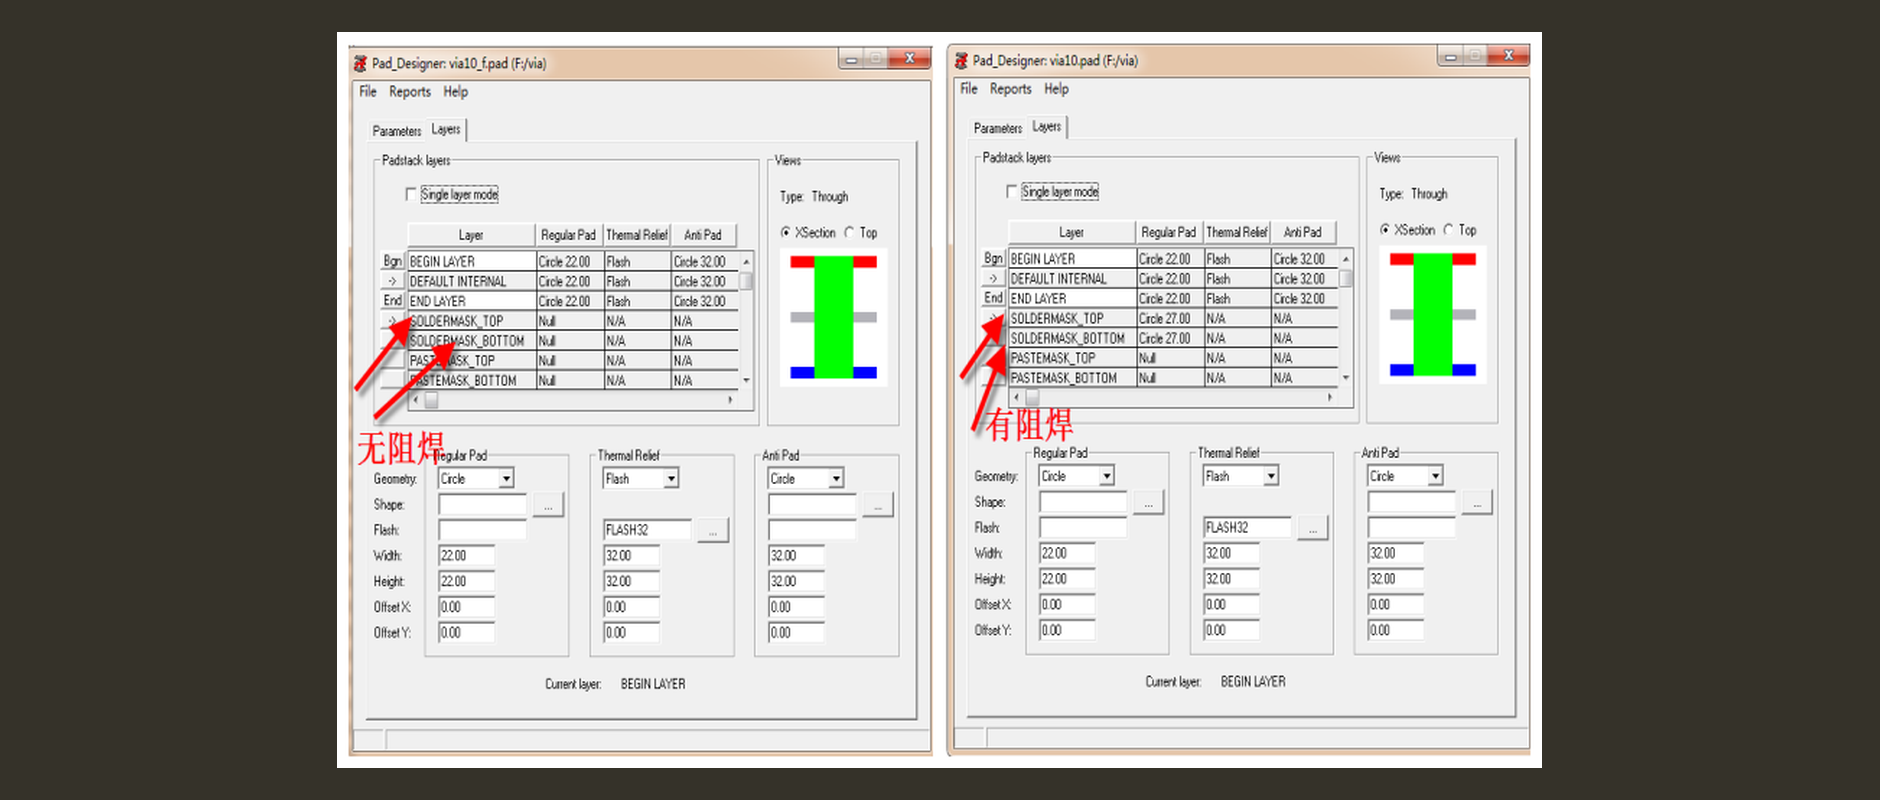
焊盘画对了,钢网层还得单独审 封装铜焊盘尺寸都正确,贴装后仍可能出现锡量过多、过少或相邻焊点连锡。先给结论:铜焊盘和钢网开口解决的不是同一个问题。前者定义可焊接触面,PASTEMASK开口与钢网厚度
丝印压到焊盘,成品为何会缺字?
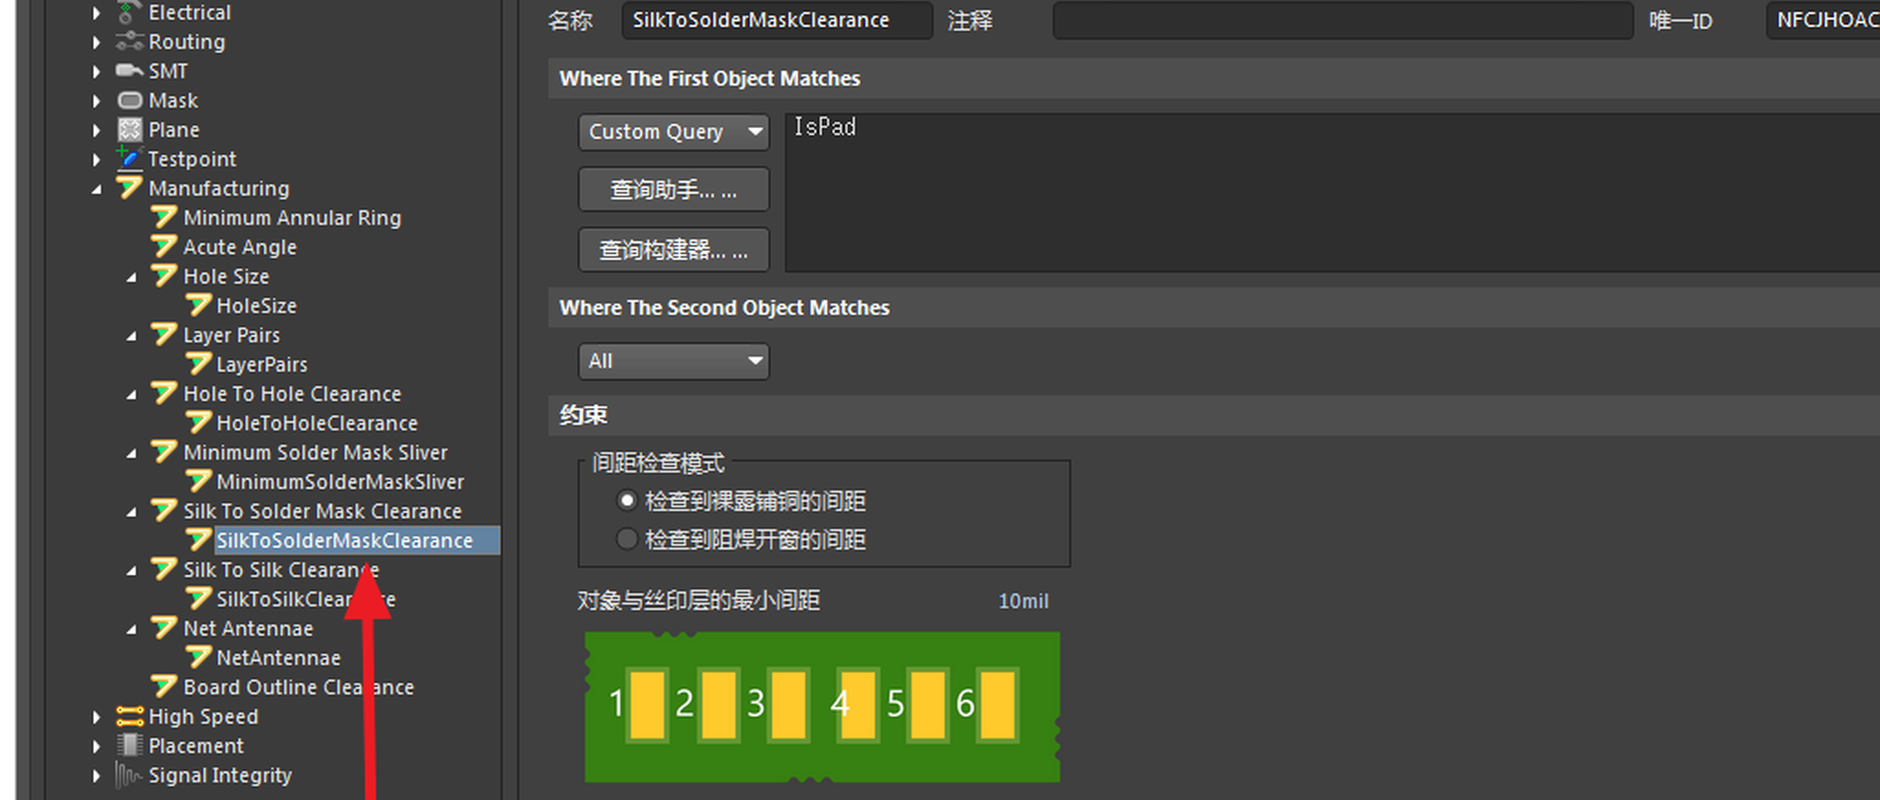
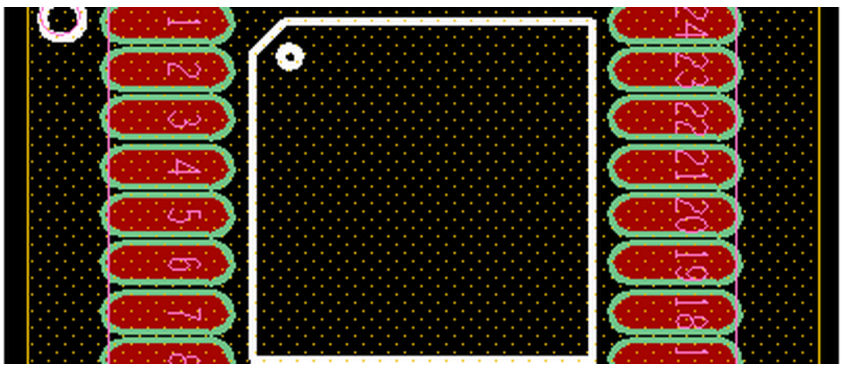
丝印压到焊盘,成品为何会缺字? Gerber里明明有位号,成品板上却只剩半个字符,常见原因不是板厂漏印,而是丝印进入了阻焊开窗。为了保证裸露焊盘可焊,制造端往往会把重叠的油墨主动删除。
焊盘间距没变,阻焊桥为何消失?
阻焊桥看的是两片阻焊开窗之间剩下多少油墨,不是只看铜焊盘中心距。焊盘外扩、图形补偿、位置公差和板厂最小阻焊坝能力叠加后,EDA里看得到的一条绿线,到了CAM端可能已经无法稳定保留。
走线都是50Ω,焊盘为何仍会反射?
走线都是50Ω,焊盘为何仍会反射? 直线段的特性阻抗合格,不代表焊盘、拐角、间隙和宽度阶跃没有局部寄生 50Ω计算通常针对均匀传输线截面。焊盘变宽、参考面开槽、过孔焊盘和器件端头会改变
焊盘间有缝,为何绿油桥还是没了?
焊盘间有缝,为何绿油桥还是没了? 铜间隙不等于最终阻焊坝宽度 焊盘铜皮之间还能看到空隙,不代表成品一定保留绿油桥。阻焊开窗会按规则外扩,两侧开窗叠加后,剩余阻
QFN 不是只看峰值温度:底部散热焊盘虚焊的 5 步排查
QFN 底部散热焊盘虚焊不能只看峰值温度。本文按设计、钢网、SPI/贴装、炉温与 X-Ray/功能五类证据,给出可执行的 5 步排查闭环。
焊盘连着整片铜,为何反而更容易虚焊?
PCB焊接 · 热焊盘 · 铺铜连接 焊盘连着整片铜,为何反而更容易虚焊? 铜皮导电很好,也会把焊盘的热量很快带走 焊盘与大面积铜皮实心直连
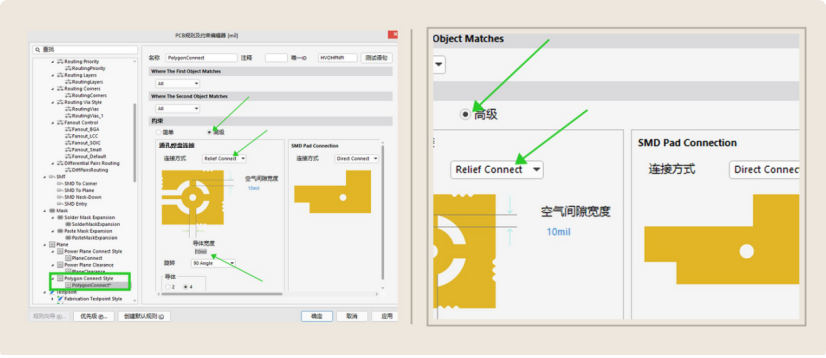
焊盘、阻焊与表面处理:决定PCB打样焊接质量的三大要素
提高PCB线路板打样的焊接良率,关键在于将“可焊接性”融入设计的每一个细节——从焊盘几何、阻焊开窗、表面处理到热平衡和拼板结构。设计越贴近工艺实际,焊接线上的问题就越少,良率自然稳步上升。
回流焊的种类及选型指南
在SMT贴片加工中,回流焊是决定焊接品质的核心设备。面对市场上不同类型的回流焊设备,如何选择适合自己生产需求的产品,是许多SMT从业者关心的问题。本文系统介绍回流焊的主要种类及其选型要点。一、回流
回流焊的工作原理及操作流程
一、工作原理:什么是“回流”?“回流焊”这个名称,形象地描述了其核心工作过程。简单来说,回流焊是一种用于表面贴装技术(SMT)的自动化焊接工艺。它的工作对象是已经印刷好焊膏并贴装了元器件的电路板
MCX插座太小了SMT回流焊后假焊率极高,板端焊盘这样布局让良率直线飙升
MCX贴片射频座过回流焊老是假焊掉件?别盲目怪SMT炉温了!本文硬核揭秘假焊的真正元凶——PCB Layout“热力学陷阱”。直击痛点,分享三大改板绝招:切断接地盘吸热黑洞、封死中心孔漏锡通道、预留完美爬锡空间。带你从画板源头优
年度新品:TS1M,你的多功能迷你焊台
你见过三角体机身的焊台吗!你见过巴掌大小的焊台却能达到最高200W的功率吗!没错,MINIWARE再出“奇招”TS1M多功能迷你焊台颠覆你的想象NO.01跟传统焊台说拜拜,要买就买最酷
焊材导致的功率器件焊接失效的“破局指南”
本文以焊材厂家工程师视角,科普焊材导致功率器件封装焊接失效的核心问题,补充了晶闸管等此前未提及的器件类型。不同器件焊材适配逻辑差异显著:小功率MOSFET用SAC305锡膏,中功率IGBT选
PCBA 加工中如何提高可焊性?
PCBA 可焊性直接影响产品可靠性与良率,指元器件引脚或焊盘快速形成优质焊点的能力。若可焊性差,易出现虚焊、设备故障等问题。以下从全流程拆解核心提升手段。



评论