焊接变形的控制方法有哪些
焊接是一种常见的金属连接工艺,它在制造业中起着至关重要的作用。然而,与焊接过程相关的一个重要问题是焊接变形,这会对最终产品的质量和性能产生影响。为了确保焊接后的工件符合
2023-11-29 08:40:21
1、埋弧焊(自动焊):原理:电弧在焊剂层下燃烧。利用焊丝和焊件之间燃烧的电弧产生的热量,熔化焊丝、焊剂和母材(焊件)而形成焊缝。属渣保护。主要特点:焊接生产率高;焊缝质量好;焊接成本低;劳动条件好
2017-10-23 09:39:35
下面是作用在焊接部分上的失真(失真在焊料厚度方向上膨胀或收缩)。 注意:等高线图是等高线之间的区域用颜色填充的等高线图 高温和低温下焊接部分外部区域的变形分布 1)无凸起时,低温裂纹产生
2021-03-15 12:02:01
过程中堆叠放板等都会使板件产生机械变形。尤其对于2.0mm以下的薄板影响更为严重。 除以上因素以外,影响PCB变形的因素还有很多。 3、改善对策 那要如何才可以防止板子过回焊炉发生板弯及板翘的情形呢
2018-09-21 16:29:06
PCB由铜箔、树脂、玻璃布等多种材料组成,IC 不同材料的化学性能与物理性能也不同,压合到一起后必然会产生热应力残留从而导致变形。PCB变形有哪些危害呢?中国IC交易网 在自动化表面贴装线上
2019-01-24 11:17:57
,导致微观应变和整体变形翘区。 存放:PCB板在半成品阶段的存放一般都坚插在架子中,架子松紧调整的不合适,或者存放过程中堆叠放板等都会使板件产生机械变形。尤其对于2.0mm以下的薄板影响更为严重
2018-09-21 16:30:57
影响可焊性从而产生缺陷,这些缺陷包括锡珠、锡球、开路、光泽度不好等。 2、翘曲产生的焊接缺陷 电路板和元器件在焊接过程中产生翘曲,由于应力变形而产生虚焊、短路等缺陷。翘曲往往是由于电路板的上下
2019-05-08 01:06:52
过程中必然会出现热应力,导致微观应变和整体变形翘区。存放:PCB板在半成品阶段的存放一般都坚插在架子中,架子松紧调整的不合适,或者存放过程中堆叠放板等都会使板件产生机械变形。尤其对于2.0mm以下的薄板
2017-12-13 12:46:16
厚度不等的板材点焊难度相对一般等厚板材难度大,厚板一侧的焊核难以建立,因为厚度大散热快,如果焊接时间稍长有时会发生薄板侧的击穿现象,故而点焊机的好坏,这时往往容易分辨,下面斯特科技小编来具体说说
2023-02-16 17:06:54
杯突试验机是对金属薄板和带材进行延展性试验的专用设备,也是目前国内评定金属材料塑性变形性能的惟一设备,主要用于检验各种金属薄板在试验过程中的塑性变形性能及有色金属薄板的各项异性。近年来,随着我国
2019-08-23 08:07:18
的应力,在后继钻孔、外形、烘烤等流程中释放,导致板件产生变形。 (3)阻焊、字符等烘烤流程由于阻焊油墨固化时不能互相堆叠,所以 PCB 板都会竖放在架子里烘板固化,阻焊温度 150℃ 左右,板件容易在
2022-06-01 16:07:45
▼两个零件固定在机械设备的夹具里,其中一个零件加速旋转 两个零件接触的位置摩擦颜色变亮 摩擦焊接利用焊接接触端面之间的相对运动在摩擦面及其附近区域产生摩擦热和塑形变形。 简单理解就是工件间由于剧烈摩擦会产生大量热量,同时在压力的作用下,工件就被焊在了一起。
2016-09-14 11:17:36
`1.焊接应力与变形由于焊接过程是局部加热,不可避免地产生内应力和变形。若加热时产生较大拉伸应力,会导致焊接裂纹或开裂。焊后的残余应力对结构的强度、刚度、稳定性以及尺寸精度都有较大的影响。2.焊接
2018-09-04 10:03:16
对于密间距元件装配的回流焊接工艺控制的重点,在于控制基板在回流焊接过程中的翘曲变形,防止细小的焊点在此过程中的氧化,减少焊点中的空洞。基板在回流过程中的细微变形可能会在焊点中产生应力,导致焊点
2018-09-06 16:32:22
小型廉价的氩弧焊机在爱好者中拥有量极大,遗憾的是氩弧焊机焊接通常小号另件和薄板时,不易管控,还常破坏部件,有碍科学研究兴致,并不咋中用。如至今,你终于有幸得知俺发明的这个巨简单的电路了。这可是大多数
2017-04-27 10:51:43
焊缝跟踪:激光焊缝跟踪传感器适配焊接机器人在多层多道焊接行业的应用焊缝跟踪传感器应用于多层多道焊接焊接缺陷:对于中厚钢板焊接层数较多,坡口实际值与预计值相差较大,焊接过程中产生热变形,焊接时焊道
2020-03-06 16:02:30
产生热量,局部焊接区域的温度场是个封闭环境。这样,超声波塑料焊接的温度具有瞬时、升温速度快、局部高温的特点,对其进行测量非常困难,而且由于焊接区域熔化后会在一定压力下产生挤压变形,熔化材料的铺展过程对于
2018-09-10 15:24:20
`铜铝复合板制作工艺是:热轧方式:这种方式主要轧制铜铝复合厚板冷轧方式:这种方式主要轧制铜铝复合薄板爆炸复合法:这种方式复合速度很快,瞬间完成,结合强度高,生产铜铝复合厚板 。爆炸复合法生产的铜铝
2018-06-08 13:52:53
可采用预热等工艺措施。(3)铝及铝合金的线膨胀系数约为碳素钢和低合金钢的两倍。铝凝固时的体积收缩率较大,焊件的变形和应力较大,因此,需采取预防焊接变形的措施。铝焊接熔池凝固时容易产生缩孔、缩松、热裂纹
2009-05-05 09:01:49
T型结构焊接变形与火焰矫正综合性实验一、实验原理焊接残余变形是焊接后残存在于结构中的变形。它包括纵向收缩变形、横向收缩变形、弯曲变形、角变形
2009-05-15 00:34:20 17
T 型结构焊接弯曲与火焰矫正实验一、实验原理焊接残余变形是焊接后残存在于结构中的变形。它包括纵向收缩变形、横向收缩变形、弯曲变形、角变形等,其中纵向、横向
2009-05-15 00:35:0122 本文采用双椭圆表面热源模型,利用有限元分析软件ANSYS 对薄板GTAW 焊接三维非线性瞬态温度场进行了计算机模拟,得到了焊件的温度场的分布规律。并与工艺试验结果进行了比较,
2009-07-11 09:11:0928 简要介绍18 m 长大型低入口城市客车车身骨架总成的结构特点及工艺要求。通过结构强度和焊接变形分析,从工艺角度对焊接变形进行控制。关键词:城市客车; 低入口; 客车车身;
2009-07-25 15:43:3826 从提高产品质量入手, 简要叙述薄板辊形技术的原理和在车身重要部位——蒙皮的加工应用状况, 并将该工艺和产品设计相结合进行讨论。关键词: 薄板辊形技术 车身蒙皮 辊
2009-07-27 15:37:574 薄板不锈钢容器在现代制造业中有着广泛的应用。不同焊接方法其焊接成本差异较大。以往的焊接成本对比,均为九十年代的相关数据,同时它是在不同坡口尺寸条件下进行的。本
2009-12-26 16:15:247 根据大型隔热门面板的结构特点及对薄板拼接焊时的技术要求,通过焊接试验确定了不锈钢薄板自动TIG焊合理的焊接工艺参数,并用了微机控制的焊接设备,焊接时通过琴键式夹具和带
2009-12-29 14:02:1219 介绍大型浮顶油罐采用水浮法安装时,控制浮顶单盘焊接波浪变形的一种工艺方法。大型油罐(50*103m以上)浮顶单盘的焊接一般采用自然收缩法的焊接工艺,由于母材是薄板,厚度一
2010-01-12 15:05:5814 电磁调速电机磁极装配焊接后经常发生变形,主要原因上电零件薄厚不均匀与解成赠舰触不均而娜,严重影响电机质量(即噪声、振动达不到设计要求),这些问题长期困扰我们,
2010-01-26 14:59:1910 以新型船舶高强钢为主要对象,在物理模拟试验和有限元分析基础上,通过人工神经网络建立船舶分段钢结构焊接变形数值模拟模型,仿真焊接工艺参数、板材厚度、焊接顺序等因
2010-01-26 15:09:309 铸造冷却台用于钢锭脱模和冷却,工作时不但承受静载,还承受冲击载荷。冷却台装焊后,若存在较大的焊接变形,将使联系焊缝变为工作焊缝。由于冷却台结构庞大,矫正焊接变形将
2010-01-26 15:22:159 工件在焊接后由于热量的分布不均匀,以及焊缝的收缩。使工件产生变形,对工件的尺寸和外观产生很大的影响,所以我们在焊接过程中就应该尽量减少变形,主要有以下几种方法
2010-01-26 15:48:0118 根据多年经验,结合国内同行相关资料,阐述钢结构变形的主要种类,介绍焊接变形的火焰矫正施工方法。
2010-01-30 13:52:479 锐族手持激光焊接机不锈钢碳钢铝合金连续自动焊接薄板自动送丝焊 锐族手持式激光焊接机,采光纤激光器,配置自主研发的焊接头,打造激光设备业手持式激光焊接的设备,具有操作简单
2023-07-03 10:50:57
自动埋弧焊以其焊接熔深大,生产效率高,机械化程度高 ,在锅炉、压力容器行业的中厚板焊接中一直被广泛应用,并且效果非常好。但焊接Q235Bδ=4 mm的低碳钢
2010-10-27 15:37:110 铝板激光焊接机应用于铝薄板与铝合金材料的焊接。 不锈钢家居激光焊接机在对铝薄板进行拼接直角焊接的时候要选择对铝与铝合金材料焊接准备。采用焊接铝薄板的激光焊接机在焊接过程中会因为铝合金
2024-08-24 14:50:27
正信激光充气柜机器人焊缝激光焊接机 背景介绍 充气柜气箱用的不锈钢板材均为薄板,为了控制焊接变形和气密箱体的焊接质量,传统做法是将不锈钢板先用激光切割机切割成平板结构然后把构成气箱的各人
2024-09-11 09:29:20
铝板激光焊接机应用于铝薄板与铝合金材料的焊接。 不锈钢家居激光焊接机在对铝薄板进行拼接直角焊接的时候要选择对铝与铝合金材料焊接准备。采用焊接铝薄板的激光焊接机在焊接过程中会因为铝合金的特点而出现一些
2024-09-13 15:29:28
铝板激光焊接机应用于铝薄板与铝合金材料的焊接。 不锈钢家居激光焊接机在对铝薄板进行拼接直角焊接的时候要选择对铝与铝合金材料焊接准备。采用焊接铝薄板的激光焊接机在焊接过程中会因为铝合金的特点而出现一些
2024-09-18 08:42:42
一、设备概述1500W铝盒激光焊接机是一种专为铝及铝合金材料设计的高精度焊接设备,采用光纤激光器,适用于薄板至中厚板的焊接需求。铝盒设计通常指焊接工作台或防护结构,确保焊接过程稳定性和安全性
2025-08-18 09:11:10
薄板焊接机器人系统产品具有紧凑、精确、灵活、快速的特点,适用于薄板的全位置快速焊接和点焊作业,可焊低钢、低合金结构钢、低合金高强钢、不锈钢、钢、铁、铜、铝、镍等。应用在汽车及零部件,金属,钢结构,石油化工,造船,机械制造等众多行业等。
2017-10-18 16:41:5314 本文首先介绍了PCB板变形的危害,其次分析了产生PCB板变形的原因,最后阐述了如何改善PCB变形的措施,具体的跟随小编一起来了解一下。
2018-05-24 18:01:04 19905
用于薄板不锈钢的快速激光焊接,由于半导体优秀的光束均匀性,使其在焊接薄板不锈钢时焊缝成形非好好,不用二次加工;且半导体激光器是目前电光效率最高的激光器,客户的使用成本将进一步降低。
2018-07-06 09:01:006545 ,受到诸多因素的影响,不锈钢板焊接存在变形问题、且控制难度较大、不利于相关领域可持续发展。因此,加强对不锈钢板激光焊接变形的研究具有重要意义。
2018-07-09 10:48:002291 在不锈钢薄板加工成型的生产中,不锈钢板材直接折边成型会在拐角形成弧角的效果,在某些情况下,人们不需要这种效果。如果在进行薄板的折弯加工之前,首先在薄板上折弯处先开出一道v型沟槽,然后再进行折弯,这样就可以加工出来没有弧边的棱角效果,如图1所示。
2019-04-02 14:53:121658 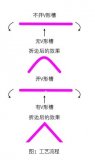
焊接是大型安装工程建设中的一项关键工作,其质量的好坏、效率的高低直接影响工程的安全运行和制造工期。由于技术工人的水准不同,焊接工艺良莠不齐,容易存在很多的缺陷。现整理缺陷的种类及成因,以减少或防止焊接缺陷的产生,提高工程完成的质量。
2019-05-10 11:15:0014877 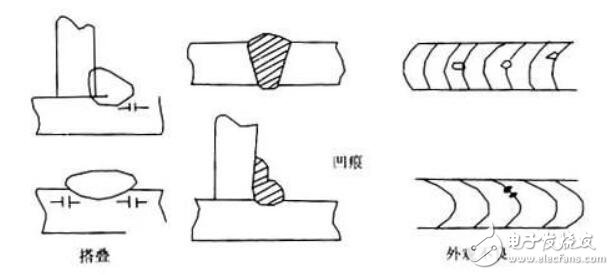
激光焊接机可以在手机零件上实行微焊接加工,高稳定性的激光输出,能焊接手机等电子产品上的各种金属零件,焊接牢固,不会产生变形。
2019-05-14 16:58:389458 基层的焊接推荐采用手工电弧焊、埋弧焊、及二氧化碳气体保护焊。复层和过度层的焊接,采用钨极氩弧焊和手工电弧焊,也可采用能确保焊接质量的其他焊接方法。
2019-08-05 11:49:2642219 
与焊接电流、焊接速度、钨棒与工件位置高度及角度、工件拼缝间隙等因素有关。厚度为0.8,电流一般控制在75~110A,焊接速度一般为700~1000mm/min,钨棒针尖与工件距离为2.7~3.0mm
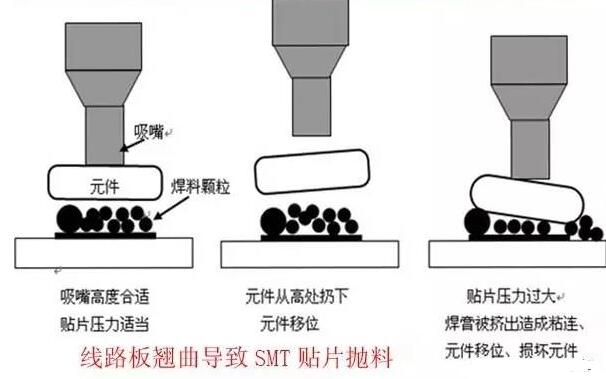
2019-08-05 14:46:273738 随着产品轻薄短小的发展,对线路板(特别是软板和PCB薄板)焊接精度越来越高,主要是体现在零件脚距PITCH越来越小上面,这样对焊接过程的控制要求越来越高,其中之一就是表现在打件时板子放置的平整度上面。
2019-12-19 17:47:231476 在生产实际中,热处理变形的表现形式多种多样,有体积和尺寸的增大和收缩变形,也有弯曲、歪扭、翘曲等变形,就其产生的根源来说, 可分为内应力造成的应力塑性变形和比容变化引起的体积变形两大类。
2019-10-22 15:39:0813409 在焊接过程中对焊件进行了局部的、不均匀的加热是产生焊接应力及变形的原因。焊接时焊缝和焊缝附近受热区的金属发生膨胀,由于四周较冷的金属阻止这种膨胀,在焊接区域内就发生压缩应力和塑性收缩变形,产生了不同程度的横向和纵向收缩。由于这两个方向的收缩,造成了焊接结构的各种变形。
2019-11-15 15:03:4122800 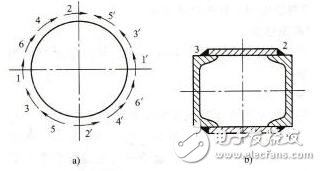
机械矫正法是利用机械力的作用来矫正变形。可采用辊床、液压压力机、矫直机和锤击等方法。机械矫正的基本原理是将工件变形后尺寸缩短的部分加以延伸,并使之与尺寸较长的部分相适应,恢复到所要求的形状,因此只有对塑性材料才适用。
2019-11-15 15:09:4427155 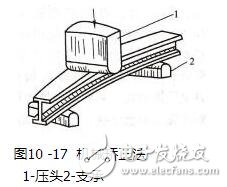
局部变形仅发生在焊接结构的某一局部,如收缩变形、角变形、波浪变形。
2019-11-15 15:17:2324670 焊接基层焊道不得触及和熔化复材,先焊基材时,其焊道根部或表面,应距复合界面1-2mm。焊缝余高应符合有关标准的规定。视基材厚度、钢种以及结构等因素,必要时可采用适当的预热处理。
2019-12-27 09:40:5641015 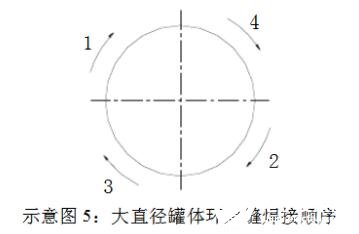
严格控制焊接接头上的热输入量‚选择合适的焊接方法和工艺参数(主要有焊接电流、电弧电压、焊接速度)。
2019-12-27 10:01:1014064 薄板焊接变形的质量控制在于钢板切割、装夹、点固焊、施焊、焊后处理;其中还要考虑所采用的焊接方法、有效的控制变形等措施。
2019-12-27 10:08:3310326 面积较大,接缝较多,注意焊接顺序,原则从中间焊缝向外焊接,让变形向外扩展。不要产生过大的拘束应力。
2019-12-27 10:59:145585 焊接过程中焊件受到的不均匀局部加热和冷却是导致焊接应力和变形产生的根本原因。
2020-02-04 15:15:5613902 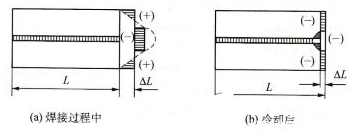
焊接残余应力是指焊接件在焊接热过程中因变形受到约束而产生的残留在焊接结构中的内应力。
2020-02-04 15:51:159032 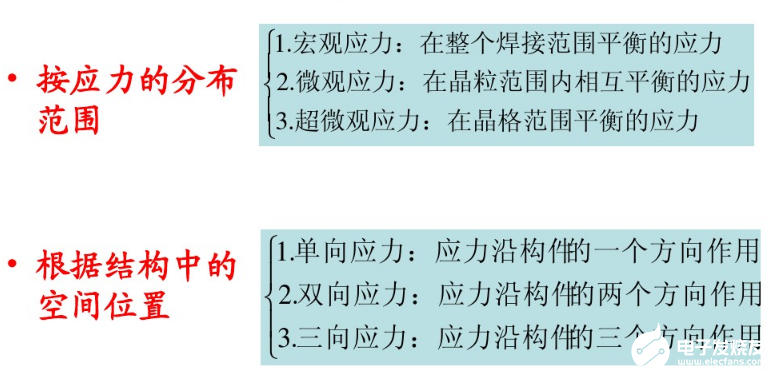
焊接残余应力是构件还未承受荷载而早已存在构件截面上的初应力,在构件服役过程中,和其他所受荷载引起的工作应力相互叠加,使其产生二次变形和残余应力的重新分布。
2020-02-04 16:21:115908 无铅焊接温度比有铅焊接温度高34℃。在SMT焊接过程中,焊接温度远远高于PCB基板的Tg,无铅焊接温度比有铅高,更容易PCB的热变形,冷却时损坏元器件。应适当选择Tg较高的基PCB材料。
2020-02-05 09:00:008392 为提高和保证电子线路的高质量焊接,防止电路焊接中假焊和虚焊的产生,所以正确操作使用电烙铁和合理选用焊锡和助焊剂是关健。
2020-07-19 10:35:507342 机械加工中的工件变形问题,是比较难以解决的问题。首先必须分析产生变形的原因,然后才能采取应对的措施。
2020-09-15 17:10:5424551 影响焊接结构变形的因素是错综复杂的,主要的影响因素有:结构的刚性、焊缝的位置、装配顺序等。此外,下列因素也影响焊接变形。
2020-09-18 14:28:355055 钣金机箱设计和加工都是比较复杂的,它在制作的时候需要把一些金属的薄板通过工具使它变形,设计成客户需要的形状和尺寸。而在这一过程中,需要通过焊接等方式把一些零件进行加工处理,达到设计目标要求,那么焊接工艺就显得尤为重要。
2020-09-27 15:58:572795 
通常情况下,焊接机器人产生焊接变形的基本形式有:收缩变形、角变形、弯曲变形、波浪变形和扭曲变形等等。在焊接机器人从事焊接生产过程中,对焊件进行不均匀加热和冷却是产生焊接应力和变形的根本原因。
2020-10-12 14:14:293479 有很多客户会有这样的疑问,产品采用超声波焊接后为什么会变形?其实焊接变形是固然存在的,原材料的材质、焊接工装的结构不同,所造成的变形量也不同,产品之所以会变形,肯定是超声波焊接机的压力太大或者产品
2021-02-04 15:53:101617 ,冷却越不均匀,产生的应力越大,模具的变调心滚子轴承形也越大。可以在保证模具硬度要求的前提下,尽量采用预冷;采用分级冷却淬火能显著减少金属淬火时产生的热应力和组织应力,是减少一些形状较复杂工件变形的有效方法;对一些特别复杂或精度要求较高的工件,利用等温淬火能显著减少变形。
2021-09-29 10:10:23900 传统的铝合金焊接一般采用TIG焊或MIG焊工艺,但所面临的主要问题是焊接过程中较大的热输入使铝合金板变形较大,焊接速度慢,生产效率低。由于焊接变形大,随后的矫正工作往往浪费大量的时间,增加了制造成
2022-05-11 11:09:102196 、冷却作用,形成了不均匀的加热、冷却,焊件会产生不均匀的应力和应变。焊缝的纵向缩短对薄板边缘的压力超过一定值时,即会产生较严重的波浪式变形,影响工件的外形质量。下面介绍激光焊接机焊接薄片如何不变形。
2022-07-06 09:42:382795 焊接机器人在操作过程中出现变形,存在很多种原因,比较常见的原因包括没有选择合理的焊接结构、没有采用合理的焊接工艺、没有使用工装夹具以及操作人员不当导致的,小编带您解决焊接机器人的焊接变形。
2022-07-23 17:34:251501 焊缝熔化区与热影响区组织演化;激光焊接接头缺陷的形成、焊接残余应力与变形产生等。下面介绍激光焊接机在焊接不同金属材料的工艺。
2022-09-02 10:20:292612 由于激光焊接技术的焊接输入低,焊接受热区域的影响小且不易变形的特点,因此在传热板的生产过程中被广泛使用。但是,通常来说激光焊接存在这三大焊接难点,下面介绍激光焊接机在焊接传热板容易出现的问题。 激光
2022-09-08 10:16:47722 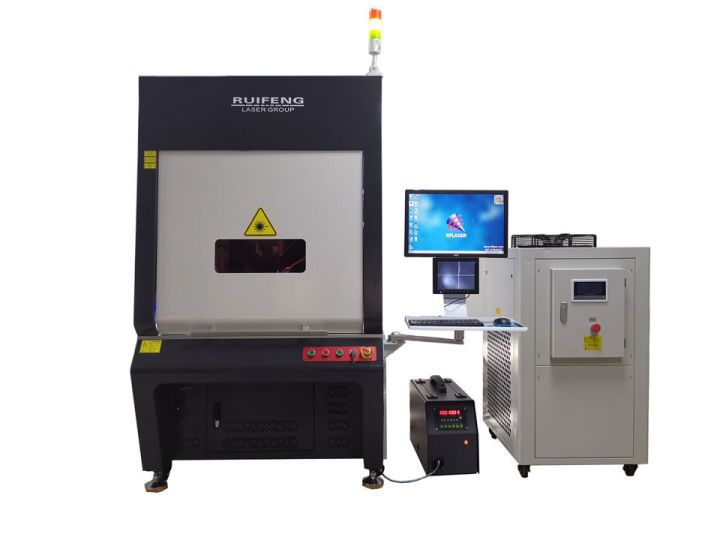
WAS系列机器人品类丰富,可应用于薄板、中厚板及各类特殊材料的焊接。新推出的EWAS系列机器人在薄板激光焊接应用领域性能卓越,可实现超高速、高精度焊接;QWAS系列新品焊接机器人,可满足薄板、中厚板、及铝合金等有色金属焊接场景,丰富的焊接工艺软件,大幅度提高焊接生产效率。
2022-09-20 14:50:542696 焊接是工业制造中的重要环节,在各行各业焊接应用所占的比例也更大,同时也对焊接工艺提出了越来越严格的要求,在焊接中,有不少需要注意的事项容易被忽视,由此可能铸成大错,因为今天和大家分享一下焊接时容易
2022-10-09 15:47:161098 过程中材料的不均匀受热、板厚方向的热梯度、材料的局部非协调塑性应变以及焊接残余应力的作用是产生各种焊接变形的根本原因。预防焊接变形的方法有以下几种。
2022-11-25 11:22:266842 激光焊接技术是一种新的工业技术革命,它以独特的焊接方式引领者这个工业时代,激光焊接机可焊接难熔材料如钛等,能对异性材料施焊,效果良好,且它的焊接速度快、深度大、热变形小。下面来了解激光焊接技术在焊接不同金属材料的优势。
2023-01-13 14:10:151702 传统焊接机加工薄板不锈钢有个很大的难题,薄板不锈钢由于其导热系数很小,约束度较小,所以在焊接过程中一旦局部受到加热和冷却的作用,就会形成不均匀的应力与应变,焊缝的纵向收缩对不锈钢薄板的外缘产生一定
2023-02-27 16:24:551028 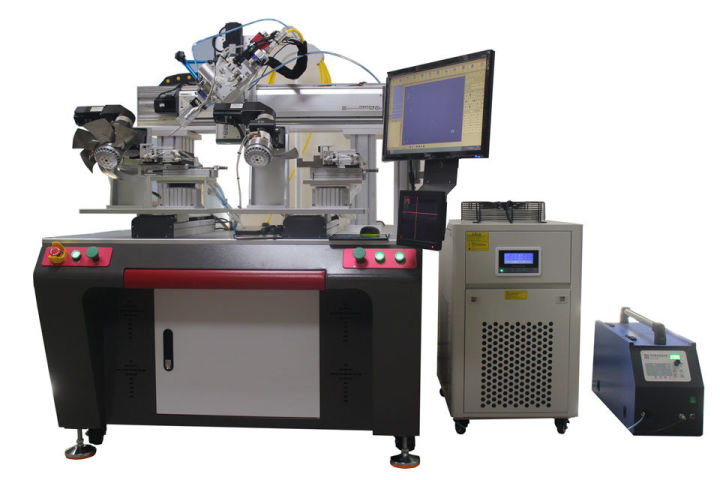
焊接变形是影响焊接质量的重要因素。焊接焊缝区的变形,不仅会影响结构的尺寸精度和外观,而且会降低其承载能力和机械性能,控制和调整焊接变形是十分重要的。 在焊接过程中,焊接金属会热胀冷缩,导致构件在焊后
2023-04-18 16:41:351301 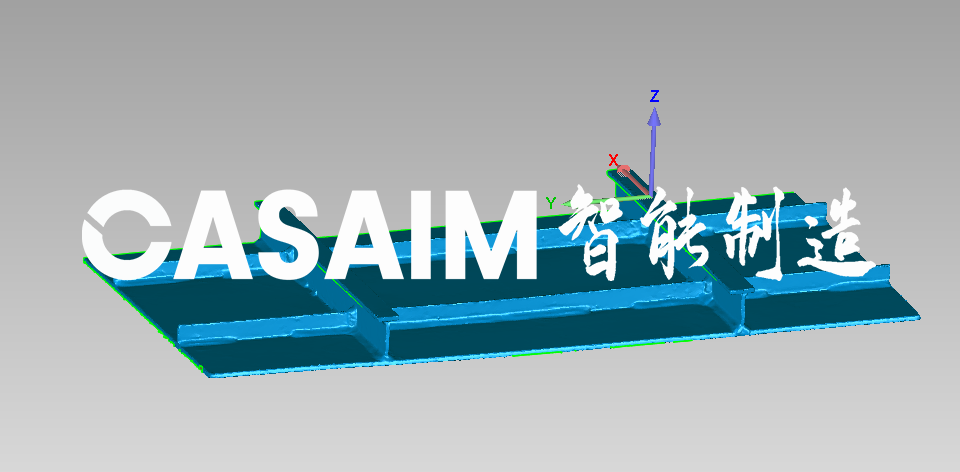
最近有朋友向我们咨询,问金属薄板、软质非金属材料拉伸测试怎么做?由于这些材料刚性差,如采用接触引伸计夹持会使试样产生变形,且易产生打滑夹持不牢的问题。我们建议使用视频引伸计。本文科准测控小编将探讨
2023-05-26 09:41:031737 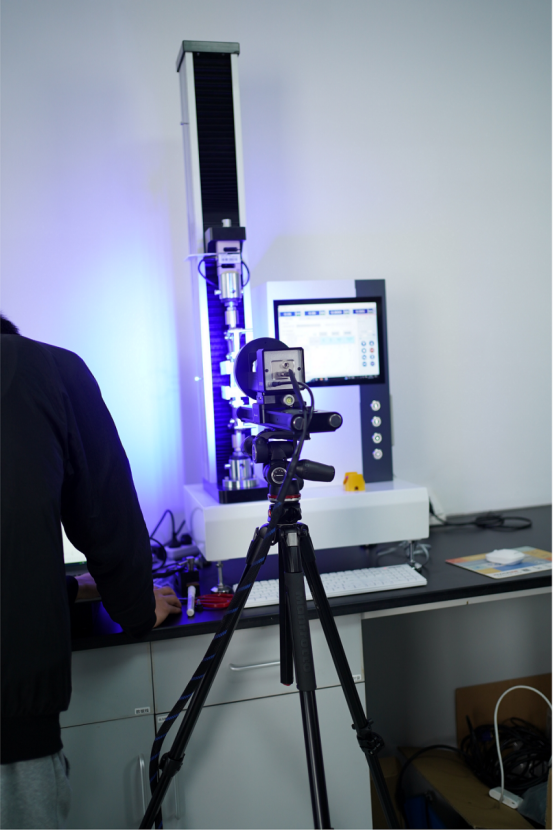
镁合金常见的焊接工艺有熔化焊和固相焊两大类。熔化焊主要有钨极氩弧焊、熔化极氩弧焊、电子束焊、激光焊等方法,固相焊主要是搅拌摩擦焊。其中,搅拌摩擦焊凭借焊前准备工作少、无需保护气体和焊材、可实现全位置焊接、焊件力学性能好、焊后应力变形小等优点已成为优先考虑的焊接方法。
2023-05-29 11:19:492463 
镍合金主要用于电子、化工、机械、医疗、能源开发和航海、航空及航天等部门行业。镍合金的激光焊接。激光可以很好地与镍合金耦合,从而更容易进行激光焊接,获得高质量的焊缝。下面介绍激光焊接机在焊接镍合金
2023-06-07 16:13:211529 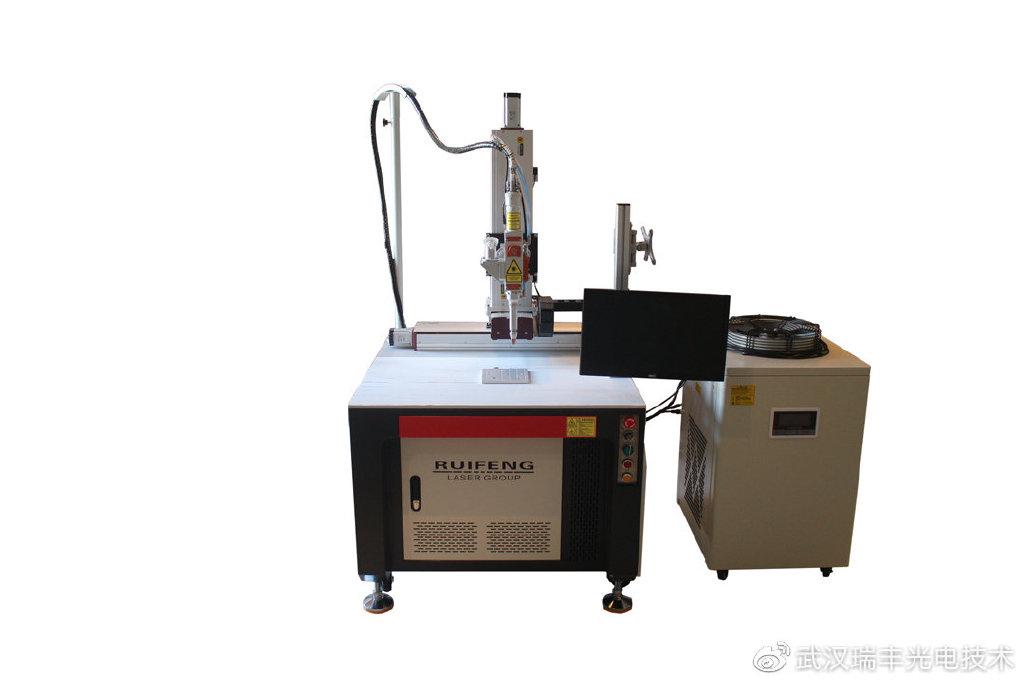
焊接是目前工业制造中必要的工艺技术,焊接金属时需要注意很多方面的问题,本文主要针对金属薄板焊接中的一些工艺问题进行展开讨论。例如:焊缝的牢固程度、焊缝的平整度、焊缝直线度的控制、焊缝高度和宽度的控制
2023-01-11 17:56:351939 
传统焊接机加工薄板不锈钢有个很大的难题,薄板不锈钢由于其导热系数很小,约束度较小,所以在焊接过程中一旦局部受到加热和冷却的作用,就会形成不均匀的应力与应变,焊缝的纵向收缩对不锈钢薄板的外缘产生一定
2023-05-16 10:08:11883 预防和减少焊接变形的方法必须考虑焊接工艺设计以及在焊接时克服冷热循环的变化。收缩无法消除,但可以控制。减少收缩变形的途径有以下几方面。
2023-06-25 16:49:412697 
焊接机的优势: 1.不仅可以焊接薄板,还可以焊接厚板,焊接质量非常稳定,焊缝美观,无需后续处理。 2.振镜激光焊接机焊接速度快、焊斑小(焦点处光斑直径仅为0.3mm),焊接热量少,热变形小。 3.产品的导光系统通过振镜的快速移动
2023-07-31 15:22:371880 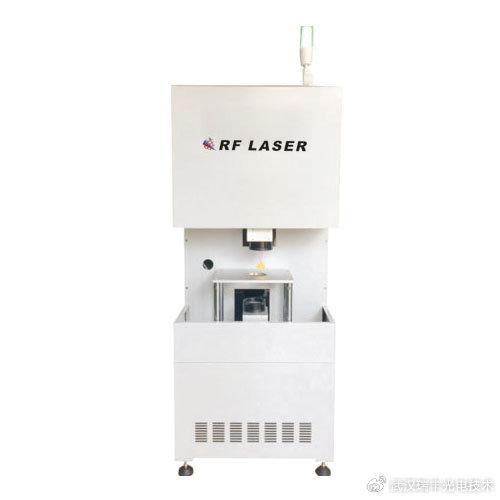
使用正确的保护气体。二氧化碳非常适合焊接钢材,但是用来焊接薄板则可能温度过高,应使用75%氩气和25%二氧化碳的混合气体焊接较薄的材料。焊接铝则只能使用氩气。焊接钢时,你也可使用3种气体组合成的混合气体(氦气+氩气+二氧化碳)。
2023-09-19 12:16:543509 对于密间距元件装配的回流焊接工艺控制的重点,在于控制基板在回流焊接过程中的翘曲变形,防止细小的焊点在此过程中的氧化,减少焊点中的空洞。基板在回流过程中的细微变形可能会在焊点中产生应力,导致焊点的开裂或有微裂纹的存在。
2023-09-28 15:01:53657 焊接是一种常见的金属连接工艺,它在制造业中起着至关重要的作用。然而,与焊接过程相关的一个重要问题是焊接变形,这会对最终产品的质量和性能产生影响。为了确保焊接后的工件符合标准,需要采取控制焊接变形
2023-10-12 16:31:041912 焊接是一种常见的金属连接工艺,它在制造业中起着至关重要的作用。然而,与焊接过程相关的一个重要问题是焊接变形,这会对最终产品的质量和性能产生影响。为了确保焊接后的工件符合标准,需要采取控制焊接变形的方法。本文将介绍一些常见的焊接变形控制方法。
2023-10-12 17:34:242032 焊接是一种常见的金属连接工艺,它在制造业中起着至关重要的作用。然而,与焊接过程相关的一个重要问题是焊接变形,这会对最终产品的质量和性能产生影响。在同一台设备,不同的操作人员及不同的操作方法,焊接出来
2023-10-16 08:08:212768 气孔、容易热变形以及热导率过大等。传统的生产实践中,铝合金的焊接常用钨极氩弧焊和熔化极氩弧焊,但这些焊接方式存在熔透能力差、焊接变形大、生产效率低等缺点。因此,人们开始寻求新的焊接方法,20世纪中后期激光技术逐渐
2023-12-22 15:16:191759 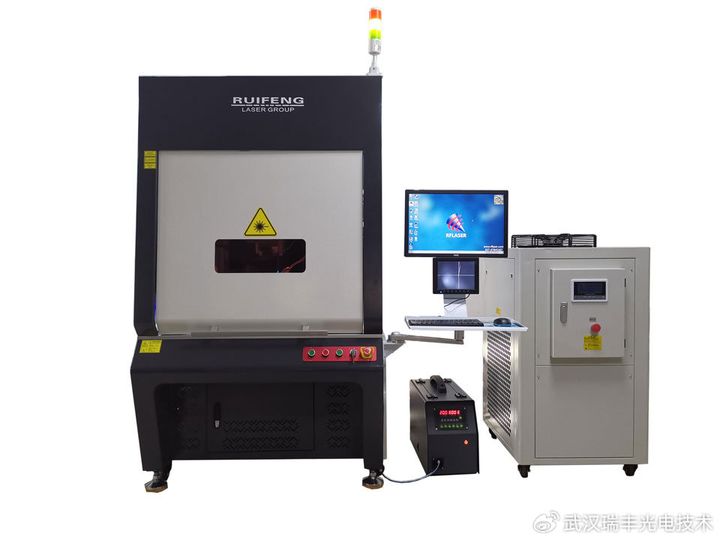
当焊接PCB上的大铜排时,由于热量不均匀或其他因素,可能导致铜排和周围材料的热膨胀系数不一致,从而造成焊接区域局部热胀冷缩。这种不均匀的热膨胀和冷缩过程可能导致板材局部形成机械应力,最终引起 PCB 的翘曲或变形。
2024-01-05 10:03:005445 的基本原理是利用高能激光束照射在材料表面,使材料迅速加热至熔化状态,然后通过冷却结晶完成焊接。激光焊接具有深度大、速度快、变形小等特点,特别适合于薄板材料的焊接。 激光焊接技术在焊接0.7mm紫铜的工艺: 1.激光焊接机在焊接0.7
2024-01-29 13:16:341733 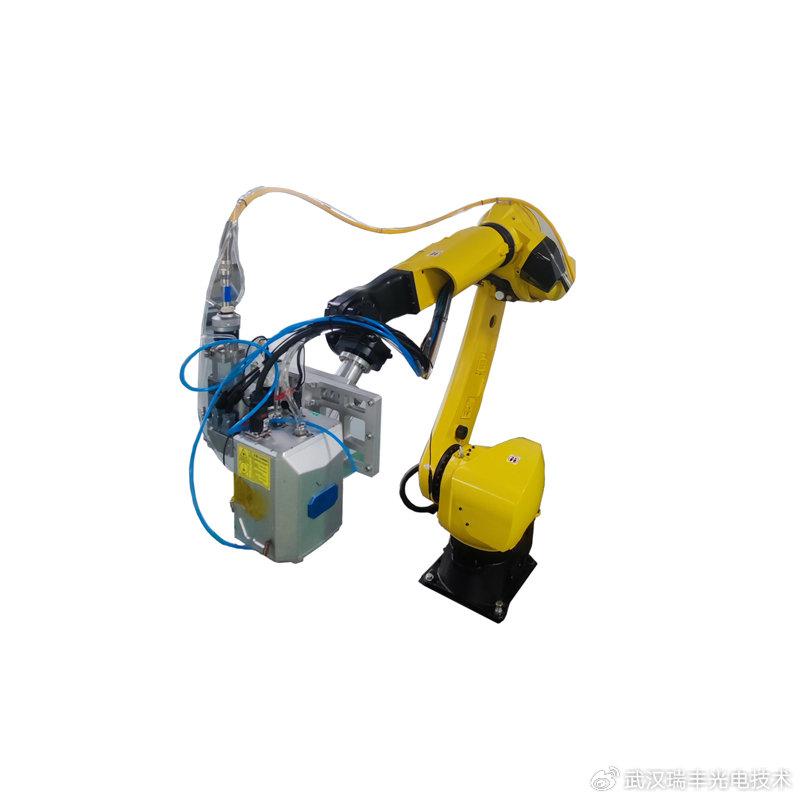
激光焊属于熔融焊接,以激光束为能源,冲击在焊件接头上。
2024-10-08 14:44:061021 
薄板拼焊激光焊接工艺具有热影响区小、速度快、焊接质量高等优点,广泛应用于汽车、航空航天、电子设备等领域。未来,该工艺将向高效、高精度、智能化方向发展,拓展更多应用领域,推动制造业发展。
2024-10-17 09:48:271467 方法对材料的影响包括: 微观结构变化: 电弧焊会导致焊接区域的晶粒粗大,可能影响材料的强度和韧性。 热影响区(HAZ): 电弧焊的热影响区较大,可能导致材料硬度增加和韧性降低。 变形和残余应力: 由于焊接过程中的热输入较大,电弧焊容易产生
2024-11-01 09:39:191779 , 在汽车制造过程中,许多关键部件如发动机缸体、燃油系统、底盘等都需要精密焊接。而激光焊接机的高精度和高效率特性,使其在汽车制造业中得到了广泛应用。特别是在车身薄板的焊接中,激光焊接技术能够实现精确对接,提高车身
2024-12-25 15:52:221260 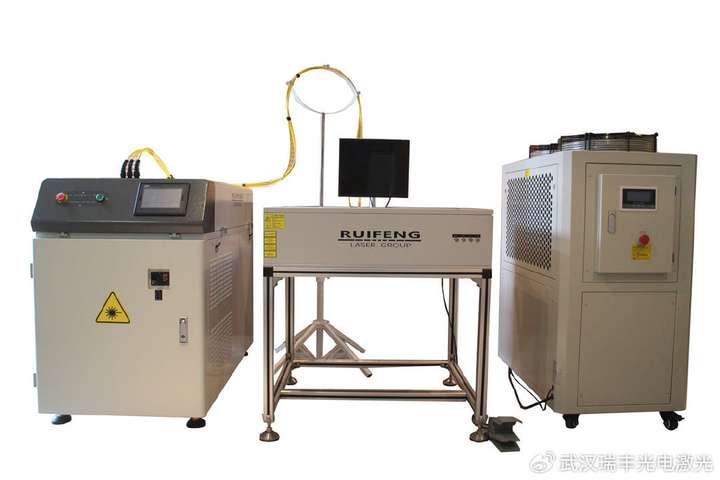
的技术支持。下面来看看激光焊接技术在焊接多层线圈弹簧工艺中的应用。 多层线圈弹簧结构复杂,通常由精细金属线材绕制而成,对焊接工艺要求极高。传统焊接方法存在热输入大、变形难控制、精度不足等问题,容易导致弹簧性
2025-09-28 14:13:59359 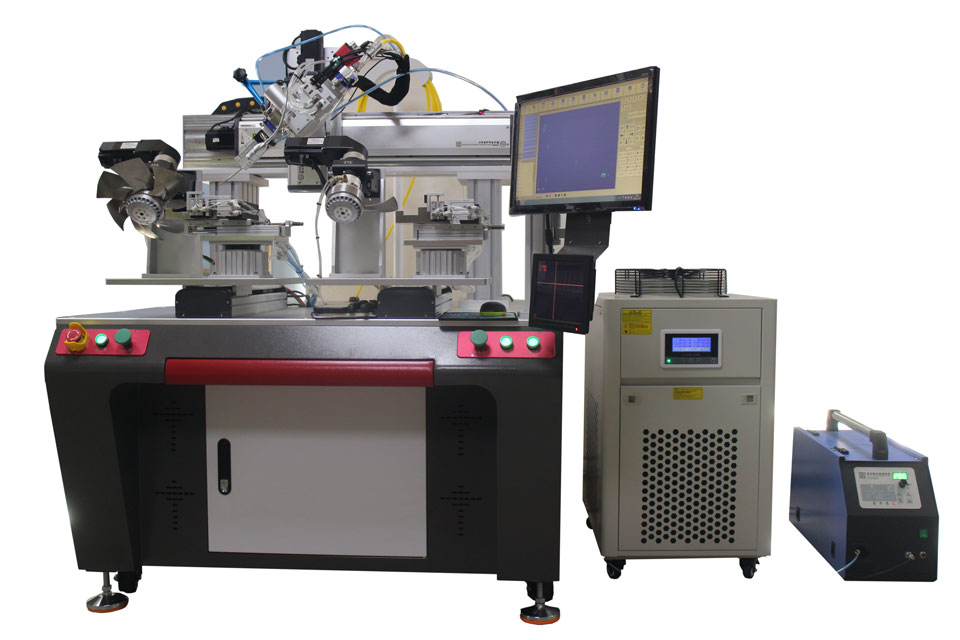
的特性,已成为提升破壁机底座品质的核心工艺。下面来看看激光焊接技术在焊接破壁机底座工艺中的应用。 破壁机底座需满足多重严苛标准:焊缝必须具备食品级密封性,防止液体渗漏;高速电机产生的持续振动要求焊接接头拥有卓
2025-10-20 16:26:30439 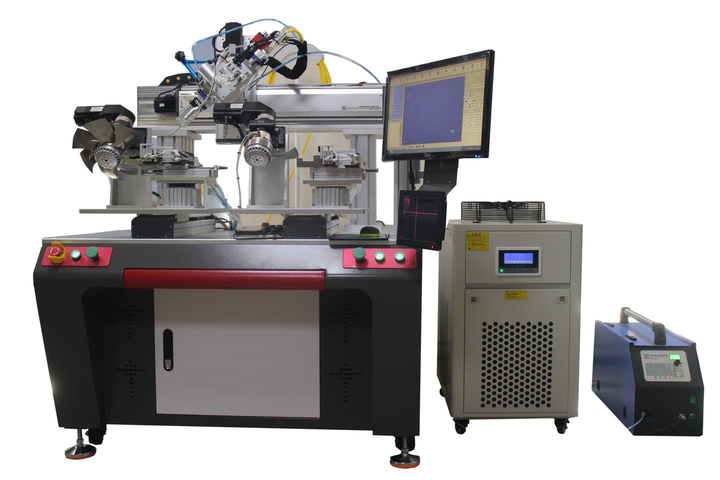
 电子发烧友App








 工商网监
评论