0
  • 聊天消息
  • 系统消息
  • 评论与回复
登录后你可以
  • 下载海量资料
  • 学习在线课程
  • 观看技术视频
  • 写文章/发帖/加入社区
会员中心
创作中心

完善资料让更多小伙伴认识你,还能领取20积分哦,立即完善>

3天内不再提示

西门子PLC跨代整合:S7-400与S7-1500以太网通讯在涂装车间的实战应用

捷米特 来源:jf_75800470 作者:jf_75800470 2025-08-13 09:38 次阅读
加入交流群
微信小助手二维码

扫码添加小助手

加入工程师交流群

wKgZO2ib7IOAKZ2nAAFgytZ8udo55.jpeg

一、行业痛点

华东某上市塑企32条注塑生产线,核心控制为32套西门子S7-400 PLC。当年规划时MPI/DP尚属主流,如今却成为智能化改造的最大障碍:

1.没有以太网口,无法与新上线的S7-1500协同,也接不进MES;

2.现场已装有7″威纶通MT8071iE触摸屏38台,若全部更换为带以太网口型号,价格昂贵。

3.注塑节拍由6s缩短到3.6s后,187.5 kbps的MPI速率导致上位机采样周期高达2s,品质追溯数据严重滞后。

二、解决方案

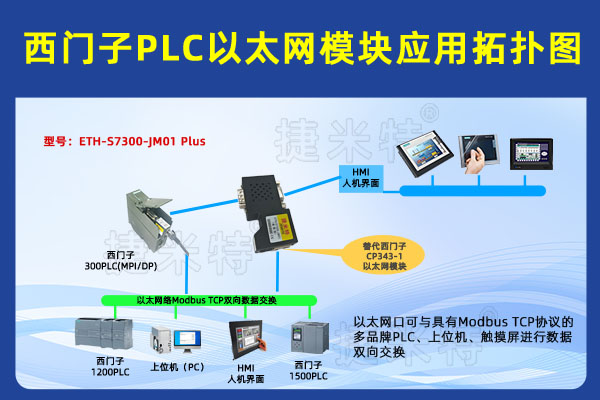
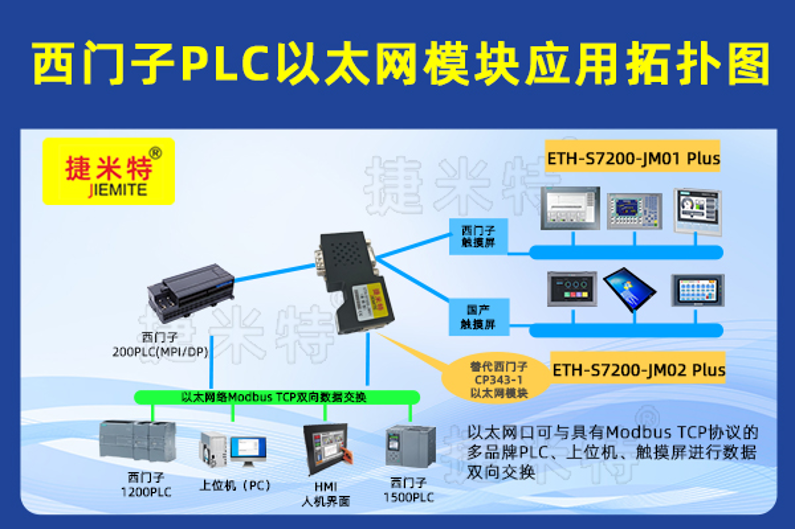
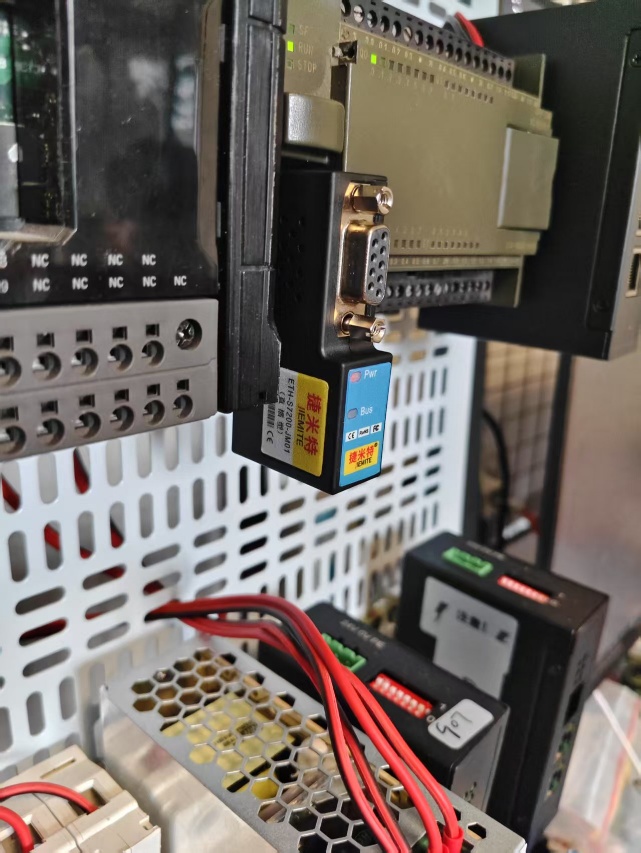
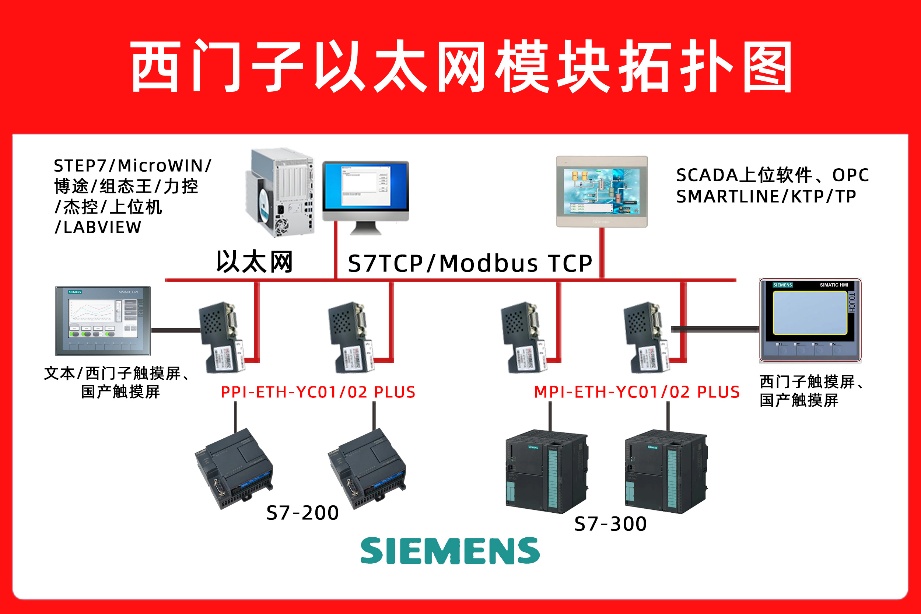
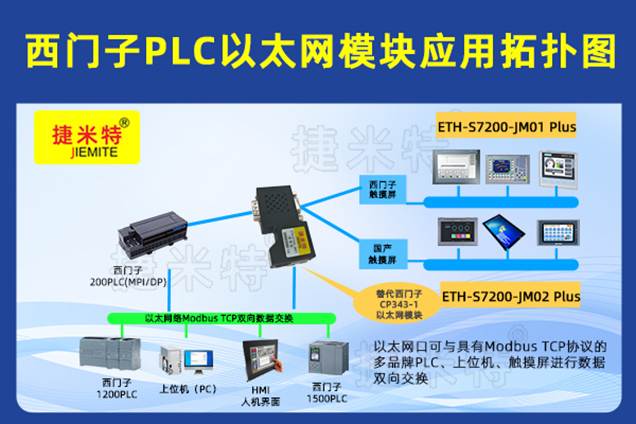
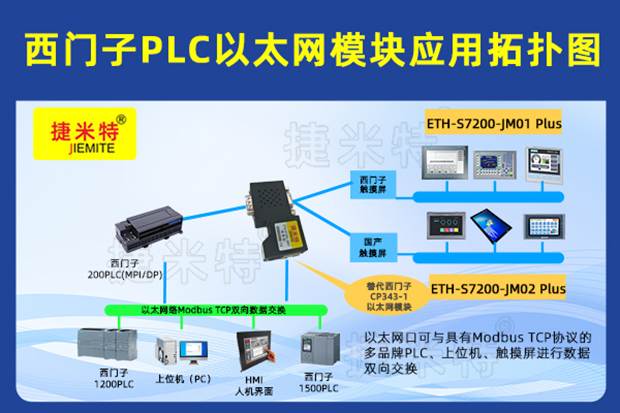
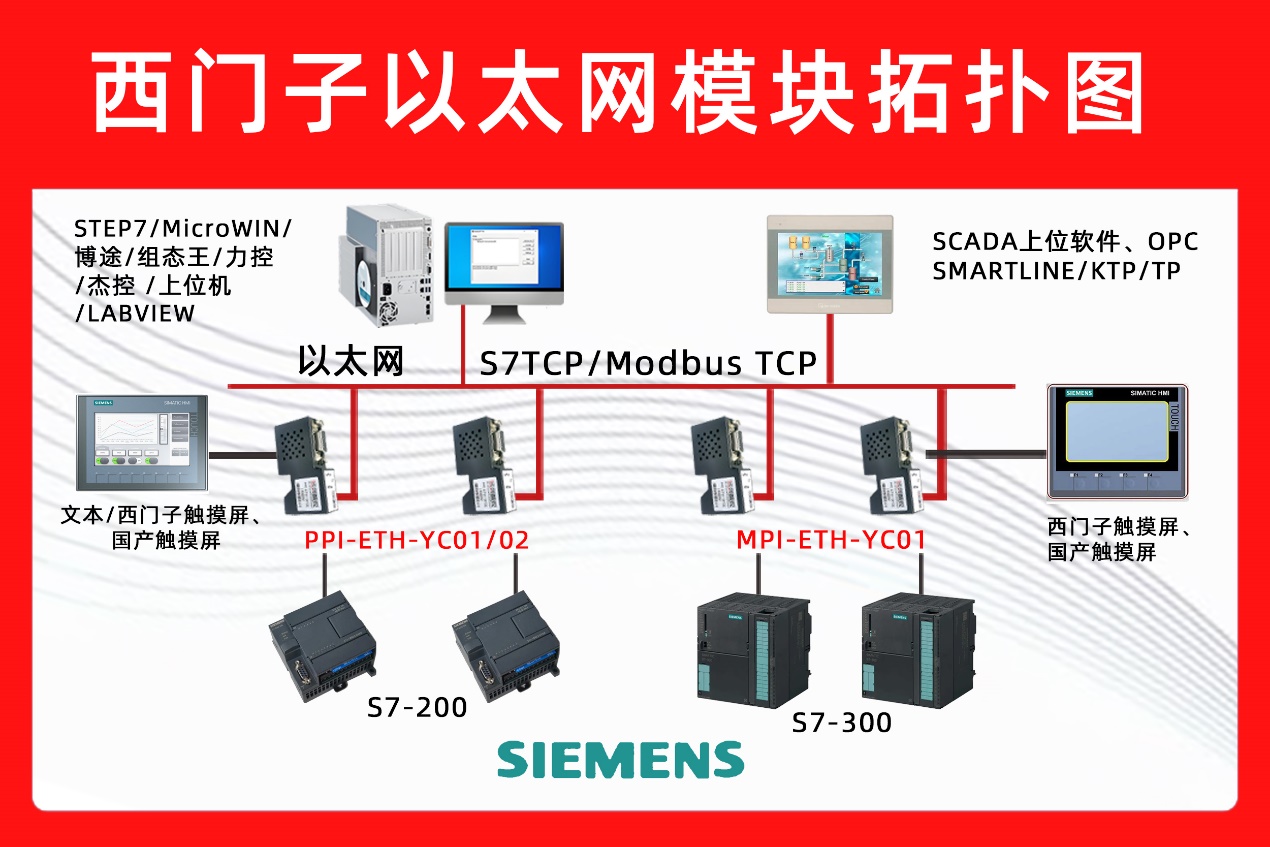
捷米特ETH-S7300-JM01 Plus以太网通讯模块专为S7-300/400设计,模块体积71mm×25mm×96mm,直接插在CPU或DP口的9针母口上即可工作,无需外接电源,也不占用机架槽位。其核心价值:

1.串口转以太网:将MPI/DP信号透明转换为标准TCP/IP;

2.9针母口扩展:可同时连接任意品牌触摸屏(威纶通、昆仑通态、Pro-face、西门子等),实现多主站并行通讯;

3.协议兼容:支持S7通信、ModbusTCP、OPCUA数据模型;

4.即插即用:无需修改PLC程序,保持原有MPI地址与波特率;

5.通讯速率:10/100M自适应,端到端延迟<5ms;

6.隔离保护:磁耦隔离+TVS管,现场2kV群脉冲测试零丢包。

三、系统架构与设备清单

1.现场层
·注塑机:东华650T全伺服机型32台
·控制器:西门子S7-400 CPU 416-2DP32套
·温度模块:西门子6ES7431-1KF10-0AB064块
·模块:捷米特ETH-S7300-JM01 Plus以太网通讯模块32只
·触摸屏:威纶通MT8071iE38台(原MPI口继续保留)

2.控制层
·辅机PLC:西门子S7-1500 CPU 1511-1PN6套,负责取件机器人、中央供料、模温机协调

3.信息层
·上位机:戴尔服务器2台
·SCADA:WinCC7.5+KepwareV6.9
·MES:自研Python+PostgreSQL架构

4.网络设备
·工业交换机:赫思曼OCTOPUS8M-POE4台,兆环网,RSTP<50ms自愈

四、实施步骤

Step1硬件安装
停机时间仅3min:拔下原9针总线插头→插入ETH-S7300-JM01 Plus以太网通讯处理器→将原插头再插到模块扩展母口→用CAT5e网线把模块RJ45口接到交换机。触摸屏仍插在扩展母口上,MPI地址保持“1”,无冲突。

Step2参数配置
通过捷米特NetDeviceV2.1.6软件,自动扫描到32个模块,批量设置:
·模块IP:192.168.10.100-131/24(与S7-1500同网段)
·S7-1500侧:在TIAPortalV17中建立“S7连接”,伙伴IP指向对应模块;
·触摸屏侧:威纶通EasyBuilderPro中把驱动改为“SIEMENSEthernet(ISO-on-TCP)”,填入模块IP即可,原有变量表无需改动。

Step3数据映射
S7-400与S7-1500之间通过捷米特内置的“PLC-PLC交换”功能建立2KB共享内存:
·DB1.DBW0-DBW99:实时温度、压力、注射速度(S7-400→S7-1500)
·DB2.DBW0-DBW31:机械手取件完成信号、模温机设定值(S7-1500→S7-400)
周期刷新20ms,完全覆盖3.6s的注塑节拍。

Step4上位机集成
WinCC通过Kepware“SiemensTCP/IPEthernet”驱动直接访问32个模块IP,OPC标签12000点,采样周期500ms。MES通过RESTfulAPI从WinCC读取关键品质数据,实现一模一档追溯。
wKgZPGib7IWAH9YHAALCYruVeq491.jpeg

五、运行效果

1.通讯速率:由187.5 kbps提升到100Mbps,单包480byte数据往返延迟由800ms降至4.7ms;

2.布线成本:取消MPI总线1200m,节约电缆及桥架费用约5.6万元;

3.停机时间:单台机从原来4h(更换CP443-1+重新布线)缩短到3min;

4.设备兼容:威纶通、昆仑通态、Pro-face等4个品牌6种型号触摸屏全部零改动继续使用;

5.OEE提升:品质追溯响应时间由2s降至200ms,首检不良率下降1.8%,整线OEE提高12.4%。

六、经验与展望

本次项目再次证明:老旧并不等于落后。捷米特ETH-S7300-JM01 Plus以太网通讯模块用最低的成本、最短的时间,把32台S7-400完整带入以太网世界,既保护了既有投资,又为后续OPCUA、MQTT上云奠定了坚实基础。下一步,工厂计划将模块的ModbusTCP功能开放给注塑机配套的热流道温控器,实现“一网到底”,届时整厂900余台辅助设备都可统一接入TSN时间敏感网络,真正迈向数字化注塑工厂。

(其他内容配置过程及其他相关咨询可联系杨工。)

审核编辑 黄宇

声明:本文内容及配图由入驻作者撰写或者入驻合作网站授权转载。文章观点仅代表作者本人,不代表电子发烧友网立场。文章及其配图仅供工程师学习之用,如有内容侵权或者其他违规问题,请联系本站处理。 举报投诉
  • 以太网
    +关注

    关注

    42

    文章

    6502

    浏览量

    184384
  • plc
    plc
    +关注

    关注

    5061

    文章

    15300

    浏览量

    495028
  • 西门子
    +关注

    关注

    98

    文章

    3758

    浏览量

    122512
收藏 人收藏
加入交流群
微信小助手二维码

扫码添加小助手

加入工程师交流群

    评论

    相关推荐
    热点推荐

    西门子新旧PLC互联:S7-4001500以太网通讯板式家具产线落地案例

    扩张,原有通讯体系短板凸显,成为车间智能化升级的核心阻碍: 硬件原生通讯局限:S7-400 PLC无自带
    的头像 发表于 06-18 13:47 2555次阅读
    <b class='flag-5'>西门子</b>新旧<b class='flag-5'>PLC</b><b class='flag-5'>跨</b><b class='flag-5'>代</b>互联:<b class='flag-5'>S7-400</b>与<b class='flag-5'>1500</b><b class='flag-5'>以太网通讯</b>板式家具产线落地案例

    西门子PLC互联:S7-200与S7-1500以太网通讯汽车涂装车间的落地应用

      一、行业痛点 本次改造针对华南某大型整车制造企业汽车涂装车间开展智能化升级。车间共计16条自动化涂装产线,原控制系统采用16套西门子S7
    的头像 发表于 06-17 08:53 1140次阅读
    <b class='flag-5'>西门子</b><b class='flag-5'>PLC</b><b class='flag-5'>跨</b><b class='flag-5'>代</b>互联:<b class='flag-5'>S7</b>-200与<b class='flag-5'>S7-1500</b><b class='flag-5'>以太网通讯</b><b class='flag-5'>在</b>汽车<b class='flag-5'>涂装车间</b>的落地应用

    西门子 PLC 组网:S7-200 SMART 与 S7-1200 以太网通讯 家电涂装产线应用
    一、行业痛点 华东某大型家电制造企业拥有25条冰箱、洗衣机钣金自动化涂装产线,现场共计部署30套西门子S7-200 SMART PLC作为核心控制单元。
    的头像 发表于 06-16 08:54 620次阅读
    <b class='flag-5'>西门子</b><b class='flag-5'>跨</b><b class='flag-5'>代</b> <b class='flag-5'>PLC</b> 组网:<b class='flag-5'>S7</b>-200 SMART 与 <b class='flag-5'>S7</b>-1200 <b class='flag-5'>以太网通讯</b> 家电<b class='flag-5'>涂装</b>产线应用

    西门子S7-300产线升级利用串口转以太网实现与西门子1500PLC数据交互应用案例
     一、项目背景与痛点 某制造企业的自动化产线采用 西门子S7-300 PLC 作为核心控制单元,长期面临以下通讯瓶颈: 1.  
    的头像 发表于 05-14 10:12 579次阅读
    <b class='flag-5'>西门子</b><b class='flag-5'>S7</b>-300产线升级利用串口转<b class='flag-5'>以太网</b>实现与<b class='flag-5'>西门子</b><b class='flag-5'>1500PLC</b>数据交互应用案例

    西门子S7-200 Smart PLC借助以太网转换器破解与西门子1200PLC通讯壁垒应用案例

    一、项目背景与核心痛点 某自动化生产线项目采用西门子S7-200 SMART PLC作为核心控制单元,负责现场逻辑控制与数据采集。随着生产规模升级,项目需接入西门子
    的头像 发表于 05-13 08:52 1009次阅读
    <b class='flag-5'>西门子</b><b class='flag-5'>S7</b>-200 Smart <b class='flag-5'>PLC</b>借助<b class='flag-5'>以太网</b>转换器破解与<b class='flag-5'>西门子</b>1200<b class='flag-5'>PLC</b><b class='flag-5'>通讯</b>壁垒应用案例

    基于S7-400/S7-1500 PLC的电池PACK产线智能化:以太网模块与上位机协同管控方案
    新能源动力电池 PACK 生产线上,西门子S7-400系列 PLC 长期作为核心控制单元,负责电芯上料、模组组装、PACK 合装等全流程的逻辑控制与工序联动,但其原生仅配备 9 针
    的头像 发表于 04-14 17:21 1321次阅读
    基于<b class='flag-5'>S7-400</b>/<b class='flag-5'>S7-1500</b> <b class='flag-5'>PLC</b>的电池PACK产线智能化:<b class='flag-5'>以太网</b>模块与上位机协同管控方案

    西门子 PLC 赋能 3D 打印产线:S7-300 与 S7-1500 以太网通讯及 HMI 集成落地
    仅配备 9 针 MPI/DP 口,无以太网通讯能力,且无标准化 485 拓展接口,产线智能化升级过程中暴露出诸多问题: 1. 无法与后期新增的 S7-1500 PLC 实现高速数据交
    的头像 发表于 04-07 14:56 899次阅读
    <b class='flag-5'>西门子</b> <b class='flag-5'>PLC</b> 赋能 3D 打印产线:<b class='flag-5'>S7</b>-300 与 <b class='flag-5'>S7-1500</b> <b class='flag-5'>以太网通讯</b>及 HMI 集成落地

    西门子 PLC 赋能橡胶硫化生产:S7-200 与 S7-1500 以太网通讯及 HMI 集成落地

    仅有的 9 针 PPI/DP 口无以太网通讯能力,橡胶硫化产线智能化升级过程中凸显诸多问题: 1. 无法直接与各硫化工位部署的 S7-1500PLC 实现高速数据耦合,硫化机的模温、硫化压力、保压时间、胶料硫化度等实时工艺数据
    的头像 发表于 03-26 15:21 396次阅读
    <b class='flag-5'>西门子</b> <b class='flag-5'>PLC</b> 赋能橡胶硫化生产:<b class='flag-5'>S7</b>-200 与 <b class='flag-5'>S7-1500</b> <b class='flag-5'>以太网通讯</b>及 HMI 集成落地

    西门子 S7-200 PLC 与 S7-1500 PLC 以太网通讯及 HMI 集成实现橡胶硫化产线的智能化升级
    PPI/DP口无以太网通讯能力,橡胶硫化产线智能化升级过程中凸显诸多问题: 无法直接与各硫化工位部署的S7-1500PLC实现高速数据耦合,硫化机的模温、硫化压力、保压时间、胶料硫化度等实时工艺数据传输滞后,易导致胶料硫化不合
    的头像 发表于 03-23 17:14 1574次阅读
    <b class='flag-5'>西门子</b> <b class='flag-5'>S7</b>-200 <b class='flag-5'>PLC</b> 与 <b class='flag-5'>S7-1500</b> <b class='flag-5'>PLC</b> <b class='flag-5'>以太网通讯</b>及 HMI 集成实现橡胶硫化产线的智能化升级

    西门子 PLC 融合:S7-400S7-1500 以太网通讯在生活用纸造纸线的实战落地

    用纸高端化、定制化生产需求提升,原有通讯体系的弊端成为智能化改造的核心阻碍: 西门子S7-400 PLC无原生以太网口,无法与新引入的
    的头像 发表于 03-21 12:47 3498次阅读
    <b class='flag-5'>西门子</b> <b class='flag-5'>PLC</b> <b class='flag-5'>跨</b><b class='flag-5'>代</b>融合:<b class='flag-5'>S7-400</b> 与 <b class='flag-5'>S7-1500</b> <b class='flag-5'>以太网通讯</b>在生活用纸造纸线的<b class='flag-5'>实战</b>落地

    西门子 S7-400 与 S7-1500 PLC 以太网通讯及 HMI 集成 实现板式家具生产线监控智能化升级
    定制化、个性化生产需求爆发式增长,原有通讯体系的弊端成为智能化改造的核心阻碍: 西门子S7-400 PLC无原生以太网口,无法与新引入的
    的头像 发表于 03-21 10:44 1008次阅读
    <b class='flag-5'>西门子</b> <b class='flag-5'>S7-400</b> 与 <b class='flag-5'>S7-1500</b> <b class='flag-5'>PLC</b> <b class='flag-5'>以太网通讯</b>及 HMI 集成 实现板式家具生产线监控智能化升级

    西门子 S7-200 与 S7-1500 PLC 以太网通讯及 HMI 集成 实现汽车涂装车间监控智能化升级
    初期以 PPI/DP 总线为主要通讯方式,随着车企智能化升级需求提升,原有通讯架构的弊端凸显,成为涂装车间数字化改造的核心阻碍: 西门子 S7
    的头像 发表于 03-20 11:23 565次阅读
    <b class='flag-5'>西门子</b> <b class='flag-5'>S7</b>-200 与 <b class='flag-5'>S7-1500</b> <b class='flag-5'>PLC</b> <b class='flag-5'>以太网通讯</b>及 HMI 集成 实现汽车<b class='flag-5'>涂装车间</b>监控智能化升级

    西门子 S7-200 SMART 与 S7-1500 PLC 以太网通讯及 HMI 集成 实现汽车车身焊装车间监控智能化升级

    车身轻量化工艺升级和智能化改造推进,原有通讯体系的弊端愈发凸显,成为产线提效的核心阻碍: 西门子S7-200 SMART PLC以太网接口被
    的头像 发表于 03-19 10:51 706次阅读

    基于以太网模块:西门子 S7-300PLC 与 LABVIEW 上位机通讯配置实操
    一、项目背景与需求目标 工业自动化领域,西门子S7-300PLC因其稳定性和强大控制功能被广泛应用,但其缺乏网口,难以与上位机进行以太网通讯,导致数据传输效率低下,无法满足现代工业生
    的头像 发表于 11-28 17:03 3028次阅读
    基于<b class='flag-5'>以太网</b>模块:<b class='flag-5'>西门子</b> <b class='flag-5'>S7-300PLC</b> 与 LABVIEW 上位机<b class='flag-5'>通讯</b>配置实操

    西门子S7-1500 PLCS7-300 PLC Profibus-DP通讯的组态实例

    本文就以改造一套以西门子S7-300 317-2DP PLC(6ES7 317-2AJ10-0AB0 V2.1)为控制核心的电气控制系统为例,介绍使用
    的头像 发表于 11-25 14:27 2701次阅读
    <b class='flag-5'>西门子</b><b class='flag-5'>S7-1500</b> <b class='flag-5'>PLC</b>和<b class='flag-5'>S7</b>-300 <b class='flag-5'>PLC</b> Profibus-DP<b class='flag-5'>通讯</b>的组态实例