下面就常见的焊接缺陷、外观特点、危害、原因分析进行详细说明。 一、虚焊 1、外观特点 焊锡与元器件引线或与铜箔之间有明显黑色界线,焊锡向界线凹陷。 2、危害 不能正常工作。 3、原因分析 1)元器件
2019-12-18 17:15:24
随着智能仪器仪表与测试理论的不断创新,工程应力应变测试方法与应用也不断的发展,基于对产品性能优化与特性研究的深入,应力应变测试技术得到更广泛的探索与应用,尤其是在汽车、电力电子、航空航天、船舶
2017-06-08 09:03:25
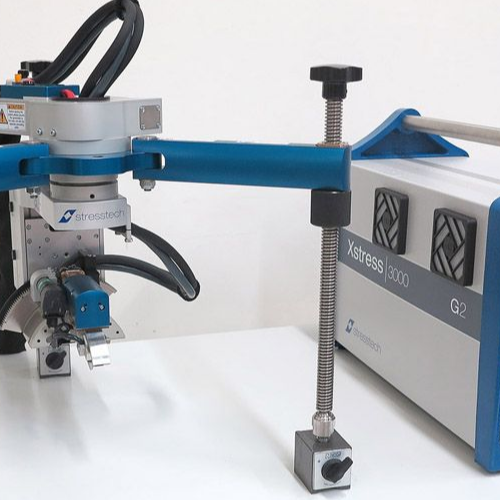
`残余应力分析仪故障与诊断故障诊断X3000系统软件具有强大的自检功能,计算机可给出错误信息。此外,系统接口板的设计进一步简化了故障诊断。下面详细描述了故障诊断和系统软件安装的指令。功能错误:下面
2020-01-06 14:59:48
和反馈系统可以大大提高焊接质量和效率。
焊接后的热处理:
一些焊接工件可能需要焊后的热处理,以消除残余应力和减小变形。这包括正火、回火和退火等热处理方法。通过精确控制热处理参数,可以降低焊接变形
2023-11-29 08:40:21
焊接工艺中贴片式元件的焊接方法焊接工艺中贴片式元件的焊接方法2.1在焊接之前先在焊盘上涂上助焊剂,用烙铁处理一遍,以免焊盘镀锡不良或被氧化,造成不好焊,芯片则一般不需处理。 2.2用镊子小心地将
2009-12-02 19:53:10
知道新手同行们有没有发现焊接电路板时有时候会沾锡,会把铜板弄掉?看了这篇文章,这些都不是问题了。 1正确使用电烙铁 1、电烙铁使用前要上锡,具体方法是:将电烙铁烧热,待刚刚能熔化焊锡时,涂上
2016-07-01 21:33:33
应用技巧,通过采用仿真方式进行模拟,对传热过程、焊后应力场进行模拟,用来帮助确定焊接时结构和材料的最佳设计、工艺方法和焊接参数等。
2019-08-06 08:49:55
PCB应力应变测试操作方法
2023-06-12 22:22:10
。无论是震动,扭矩转力,热循环,材料膨胀,或环境中的其他应力,其不可避免的结果是由累积损伤造成的机械故障。在焊接连接中,损伤表现为器件与PCB连接处的裂缝。 现行的预测焊接连接失效的方法是统计退化模型。但是
2011-12-06 12:02:15
Strain application: 应力应用 飞机机身内的应力测量 航空工业内的应力测量 涡轮发动机(推力轴承)上的应力测试 汽车底盘/大梁的转矩测量。 焊接自动装置的负荷
2018-10-30 16:13:45
一般而言,在焊接组件时,我们建议选用助焊剂而非使用锡油。焊接完毕后,使用者可以使用酒精或清洗剂来清除残余的助焊剂,避免残留物造成短路问题。
2023-06-14 08:31:40
` 激光焊接是利用高能量密度的激光束作为热源的一种焊接方法,即激光辐射加热工件表面,表面热量通过热传导向内部扩散,使工件熔化,形成特定的熔池。激光束通过上层透光材料,然后被下层材料吸收,激光能量被
2018-08-30 10:33:53
请教各位,我现在需要测量墙体的振动,墙体各部位的应力大小和振动大小是否有线性关系?比如应力越大的地方,振幅越小之类的
2015-05-06 15:01:40
随着我国经济的腾飞,公路、大跨度桥梁、大坝等大型岩土建筑数量越来越多。而地质因素、施工质量、建筑老化等问题使岩土建筑的健康状况的监控变得日益迫切,当今主流的检测应力方法多为人工定时持应力监测设备进行实地测量,这就难免导致数据监测的不及时,并产生人为误差。
2019-11-06 07:31:58
基于超声波声弹性理论的应力测量方法是利用了被测对象中超声波速与应力之间的存在固有的关系,且这种关系在同一温度下具有较好的线性度。超声应力仪正是将这种物理特性转为现实应用的典型力学定量检测产品。现行
2017-08-24 17:20:21
Molex公司开发了新的表面焊接技术(SMT)连接方法,与传统的SMT焊接方法相比具有更高的的疲劳强度,并降低应用成本。Solder Charge技术已经迅速被主要的OEM和合同制造商(CMs
2018-08-30 16:22:23
`1.焊接应力与变形由于焊接过程是局部加热,不可避免地产生内应力和变形。若加热时产生较大拉伸应力,会导致焊接裂纹或开裂。焊后的残余应力对结构的强度、刚度、稳定性以及尺寸精度都有较大的影响。2.焊接
2018-09-04 10:03:16
的情况, 这个问题也是可以解决的,它就是Ridgetop-Group SJ-BIST. 有哪些因素可造成焊接连接失效呢? 常见失效原因: 1)应力相关的失效--针对工作中的器件 对工作中的器件,造成焊接
2012-10-11 15:10:32
电路板常见焊接缺陷有很多种,下图所示为常见的十六种焊接缺陷。下面就常见的焊接缺陷、外观特点、危害、原因分析进行详细说明。一、虚焊 1、外观特点焊锡与元器件引线或与铜箔之间有明显黑色界线,焊锡向界线
2020-08-12 07:36:57
分析残余应力,什么是有益应力什么是有害应力
2021-12-21 15:20:40
T型结构焊接变形与火焰矫正综合性实验一、实验原理焊接残余变形是焊接后残存在于结构中的变形。它包括纵向收缩变形、横向收缩变形、弯曲变形、角变形
2009-05-15 00:34:20 17
T 型结构焊接弯曲与火焰矫正实验一、实验原理焊接残余变形是焊接后残存在于结构中的变形。它包括纵向收缩变形、横向收缩变形、弯曲变形、角变形等,其中纵向、横向
2009-05-15 00:35:0122 残余应力对工程部件的机械和工艺特性来说十分重要,而中子衍射法是目前为止唯一可以直接测量材料或工程部件内部深处应力场分布的非破坏方法,具有广阔的应用前景。本文
2009-06-17 10:03:2213 根据铁磁材料的逆磁致伸缩效应,研究了基于这一效应的的磁各向异性四极探头型传感器检测铁磁材料残余应力的方法,并进行了20 # 钢压缩试件的典型实验,实验证明了这种方法是可行
2009-07-07 09:10:5021 利用硅压阻传感器实时原位地记录粘接剂固化过程中的应力变化和残余应力的分布状况, 以及在热处理过程中应力的演化过程. 研究表明, 若粘合剂固化后在空气中储存20 天, 应力将
2009-07-11 09:45:2117 利用硅压阻力学芯片传感器作为原位监测的载体,研究了直接粘贴芯片的封装方式中,芯片在基板上的不同位置对于封装后残余应力的影响以及在热处理过程中残余应力的变化,发
2009-07-14 12:04:0319 封装所导致的残余应力是电子器件封装和组装重点关注的问题。利用硅压阻传感器,原位实时地记录了不同粘接剂在1.@ 有机层压板衬底上固化过程中芯片表面的应力变化和残余应
2009-07-18 09:17:5016 残余气体对微波电子管寿命的影响:摘要:就残余气体对微波电子管性能和寿命的影响进行了深入地研究。通过研究残余气体的成分,找到了减少各种气源漏气、渗气、放气的主要途
2009-11-27 18:10:5526 由于工件经过振动时效处理以后其残余应力降低,所以测定工件振动时效前后残余应力的变 化量也是判断振动时效效果的方法之一。
2009-12-21 10:34:4510 为了消除超大不锈钢焊接底板的残余应力,研究了采用振动时效(VSR)的方法消除焊接残余应力。应用JB / T5926 - 91标准对振动时效工艺进行了定性的评价。通过对焊后和振动时效后底板
2010-01-26 14:58:125 残余应力是材料及其制品内部存在的一种内应力。在焊接过程中产生的残余应力对焊接结构的脆性断裂、疲劳断裂、失稳破坏及应力腐蚀破坏均有很大的影响,因此测定结构件焊缝
2010-01-26 15:31:3914 采用有限元法对相同温度场的焊缝与母材强度和线膨胀系数匹配影响焊接残余应力的规律进行了数值模拟。计算结果表明:等强等胀匹配的焊缝区纵向残余拉应力水平高达母材的屈
2010-01-26 15:48:5810 为了消除爆炸复合界面的残余应力,对爆炸复合1Cr18Ni9Ti/Q235A样品进行了不同温度和不同保温时间的热处理, 对复板厚度为 f=2mm、装填比为R=1.20的样品测量了焊接界面
2010-01-30 14:14:1219 完成了单个冲击对1Cr18Ni9Ti不锈钢管道焊接头试样低周疲劳寿命影响的试验研究。单个试验最大瞬时峰值应变率达480s-1。试样未经消除焊接残余应力。采用成组法试验(每组7个试样),
2010-02-01 14:54:298 磁记忆检测技术在锅炉压力容器焊接残余应力测量中的应用分析
针对目前焊接残余应力常用的几种无损测量方法进行了简单介绍和比较。提出了一种新的无
2010-03-20 13:54:0915 一.实验目的:
1.加深理解材料的弹塑性过程,材料进入塑性后的性态与卸载后的残余应力分布情况。
2.X射线法与电测法相结合。用电测法观察试件加、卸载时的应
2010-11-23 20:49:2430 本应用笔记介绍一项通过消除外部噪声源来评估DUT噪声的技术。残余相位噪声设置用于隔离和测量器件的加性相位噪声贡献。设计人员利用此信息选择信号链中的个别器件,使之需要满
2011-11-24 14:17:2946 焊接接头系数是指对接焊接接头强度与母材强度之比值。用以反映由于焊接材料、焊接缺陷和焊接残余应力等因素使焊接接头强度被削弱的程度,是焊接接头力学性能的综合反映。
2011-11-30 14:09:50 5547
对比不开孔和开孔的法兰在升温过程的温度分布情况,结果表明它们的温度分布场不同。分析结果对于掌握法兰结构的加热过程温度变化、分析残余应力具有实际指导意义。
2012-04-18 15:30:2714 2012-12-13 15:18:399 残余电压实际上Δe不完全等于零,那时的Δe称为残余电压.GPS测高包括机载GPS测高和浮标GPS测高,它利用GPS全天候、覆盖面广、重复性好和差分精度高的特性,以间接或直接的方式测量海平面到椭球面的高度
2017-10-20 11:35:594212 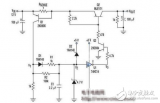
EngineerIt-测量时钟扇出缓冲器的残余噪声
2018-08-13 00:23:004397 局部应力:局部应力包含了由几何缺口产生的峰值应力。在可以定义参考截面的情况下,可以通过采用名义应力乘以应力集中因子的方法计算局部应力。然而,局部应力法通常采用能反映构件真实几何形状的实体模型利用有限元方法计算得到。局部应力法适用于所有构件。局部应力说明如下,参见FKM规范Figure0.3-3:
2019-03-12 11:37:258579 
残余相位噪声测量法消除了外部噪声源(例如电源或输入时钟)的影响,而绝对相位噪声测量法包含了这些来源的噪声。
2019-04-10 17:34:477172 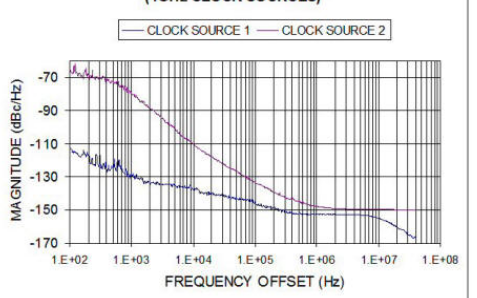
焊接接头的不完整性称为焊接缺欠,主要有焊接裂纹、未焊透、夹渣、气孔和焊缝外观缺欠等。这些缺欠会减少焊缝截面积,降低承载能力,产生应力集中,引起裂纹;降低疲劳强度,易引起焊件破裂导致脆断。其中危害最大的是焊接裂纹和气孔。
2019-05-14 16:48:2426130 互连应力测试又称直流电感应热循环测试,IST是对PCB成品板进行热应力试验的快速方法,用于评估PCB板互连结构的完整性,为了适应无铅焊接的要求,其温度可以设定到260℃。IST测试是一种客观、综合的测试,其测试速度快,它可反映PCB板在组装、返工和*终使用环境条件下的可靠性。
2019-05-30 15:49:057442 下面就常见的焊接缺陷、外观特点、危害、原因分析进行详细说明。
2020-01-25 12:25:004193 焊接裂纹是焊接件中最常见的一种严重缺陷。在焊接应力及其他致脆因素共同作用下,焊接接头中局部地区的金属原子结合力遭到破坏而形成的新界面所产生的缝隙。
2019-10-25 10:14:0612263 在焊接过程中对焊件进行了局部的、不均匀的加热是产生焊接应力及变形的原因。焊接时焊缝和焊缝附近受热区的金属发生膨胀,由于四周较冷的金属阻止这种膨胀,在焊接区域内就发生压缩应力和塑性收缩变形,产生了不同程度的横向和纵向收缩。由于这两个方向的收缩,造成了焊接结构的各种变形。
2019-11-15 15:03:4122800 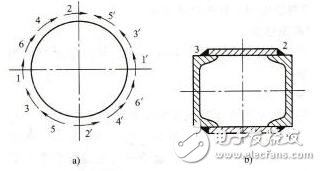
在SMT贴片加工的过程中由于涉及到很多的环节,因而项目制作工艺的管控涉及到很多的环节,因此一些PCBA货品会存在脏乱、储存后、或者焊接失效后导致的奶白色残余。那么下面一起来了解一下这种奶白色残余是什么?是怎么回事导致的呢?
2019-12-09 11:26:298495 薄板焊接变形的质量控制在于钢板切割、装夹、点固焊、施焊、焊后处理;其中还要考虑所采用的焊接方法、有效的控制变形等措施。
2019-12-27 10:08:3310326 面积较大,接缝较多,注意焊接顺序,原则从中间焊缝向外焊接,让变形向外扩展。不要产生过大的拘束应力。
2019-12-27 10:59:145585 焊接应力,是焊接构件由于焊接而产生的应力。焊接过程中焊件中产生的内应力和焊接热过程引起的焊件的形状和尺寸变化。
2020-02-04 15:01:134171 焊接过程中焊件受到的不均匀局部加热和冷却是导致焊接应力和变形产生的根本原因。
2020-02-04 15:15:5613902 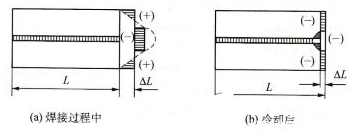
在焊接时,不同的焊接热循环的作用引起局部金属的金相组织发生转变,随着金相组织发生变化而出现体积变化,当这种体积变化受到阻碍便产生了应力。
2020-02-04 15:25:3217856 
选择合理的焊接顺序和方向确定焊接顺序应尽量使焊缝能比较自由地收缩,先焊收缩量较大的焊缝,从而使焊接残余应力减小。
2020-02-04 15:33:0916512 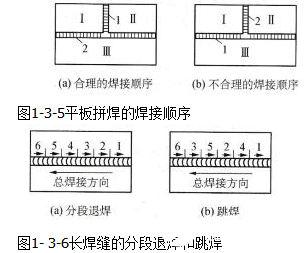
将焊件整体放入加热炉中,加热至-一定温度,碳钢加热到600--650“C,奥氏体不锈钢加热到850”C以上,保温一-定时间(一般每毫米厚5分钟,不少于--小时),然后在空气中缓慢冷却。此法可消除焊接应力的80--90%。
2020-02-04 15:39:0423230 焊接残余应力是指焊接件在焊接热过程中因变形受到约束而产生的残留在焊接结构中的内应力。
2020-02-04 15:51:159032 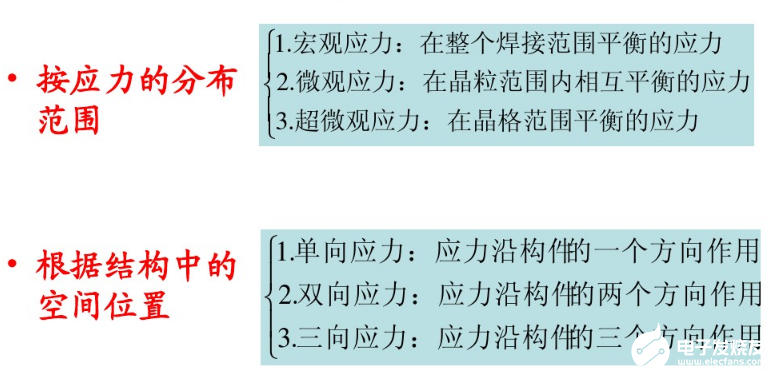
焊接残余应力是构件还未承受荷载而早已存在构件截面上的初应力,在构件服役过程中,和其他所受荷载引起的工作应力相互叠加,使其产生二次变形和残余应力的重新分布。
2020-02-04 16:21:115908 热处理法是利用材料在高温下屈服点下降和蠕变现象来达到松驰焊接残余应力的目的,同时热处理还可以改善接头的性能。
2020-02-04 16:39:1314296 热应力和机械应力的影响,极易引发板上组件间的间歇性连接或失效(持续时间为纳秒或微秒)。这种失效非常致命,是造成重大任务失败和关键设备损坏的重要原因。 以合格为目标,以事后检验为特征的传统方法,已经不能满足当代高可靠产品的质量评价要求。常规工艺检测方法已无法区
2020-07-24 14:24:082612 制造工艺怎么影响称重传感器稳定性 首先,稳定的治疗过程老化也被称为稳定化过程,其目的是消除由于锻造,机械加工,热处理,残余应力的弹性部件,消除补丁固化,固化的压力逃逸的水分子和其他原因,层收缩,残余
2020-08-28 14:31:551181 此外,由于焊接工艺本身的缺陷和金属本身的特性,在焊接过程中总会存在一定的缺陷。评估焊接质量是很重要的,因为由于固有的冶金几何缺陷、机械性能的不均一性和残余应力的存在,焊接接头经常是裂纹萌生的位置。
2020-08-28 11:40:231511 
通常情况下,焊接机器人产生焊接变形的基本形式有:收缩变形、角变形、弯曲变形、波浪变形和扭曲变形等等。在焊接机器人从事焊接生产过程中,对焊件进行不均匀加热和冷却是产生焊接应力和变形的根本原因。
2020-10-12 14:14:293479 AN-0982:残余相位噪声测量
2021-05-12 19:34:558 表面热处理强化包括表面感应淬火、渗碳、渗氮和复合处理等,可得到软(高韧性)的心部、硬的表层,在表层还存在残余压应力,由此降低应力集中的影响。
2022-04-21 10:09:572891 焊接件焊接应力如何消除?消除焊接应力的方法消除焊接应力的方法主要有:热处理法、机械法、振动法和自然时效。焊后热处理(退火)是消除残余应力的有效方法,也是广泛采用的方法。它可分为整体热处理和局部热处理。最简单的办法是时效处理。
2022-07-14 11:59:231 预热是焊接珠光体耐热钢焊接冷裂纹和消除应力的重要工艺措施,为了确保焊接质量,不论是点固焊或焊接过程中,都应预热并保持一定的温度范围。
2022-07-26 15:05:522309 焊缝熔化区与热影响区组织演化;激光焊接接头缺陷的形成、焊接残余应力与变形产生等。下面介绍激光焊接机在焊接不同金属材料的工艺。
2022-09-02 10:20:292612 焊接热应力导致的焊点开裂,一般具有非常鲜明的分布特征和断裂特征断点均匀分布在四角或斜对角且从 IMC层断开,而机械应力导致的开裂焊点则一般为非对称分布。
2022-09-02 10:33:593916 过程中材料的不均匀受热、板厚方向的热梯度、材料的局部非协调塑性应变以及焊接残余应力的作用是产生各种焊接变形的根本原因。预防焊接变形的方法有以下几种。
2022-11-25 11:22:266842 这些文章介绍了焊接接头疲劳行为相对于传统材料疲劳行为的特殊性,利用名义应力和结构应力方法评估焊接接头疲劳寿命的共性与区别,并且通过具体实例介绍了利用二维有限元模型计算结构应力的具体方法及预测寿命与实验寿命的对比。
2022-12-08 09:29:444339 此外,由于焊接产生的高残余应力,在最终加工之前,维修总是需要焊接后热处理(PWHT),这可以缓解残余应力,从而最大限度地减少加工操作期间的轴运动(扭曲)。
2022-12-27 11:04:161491 由于激光焊接拥有热影响区小、加热集中迅速、热应力低等优点,在集成电路的封装中,显示出独特的优越性,特别是在微电子工业,被用来焊接多种集成电路元器件,下面介绍激光焊接技术在焊接集成电路的优势。
2023-01-03 17:03:491314 消防灭火器具是一类平常通常被别人忽略,需要时大展身手的消防安全必需的东西。传统式的焊接方法焊接消防灭火器气瓶焊接大,非常容易对焊接商品附近导致形变,且焊后有焊接内应力存有,会造成出气孔、焊瘤,不宜
2023-02-07 15:53:461266 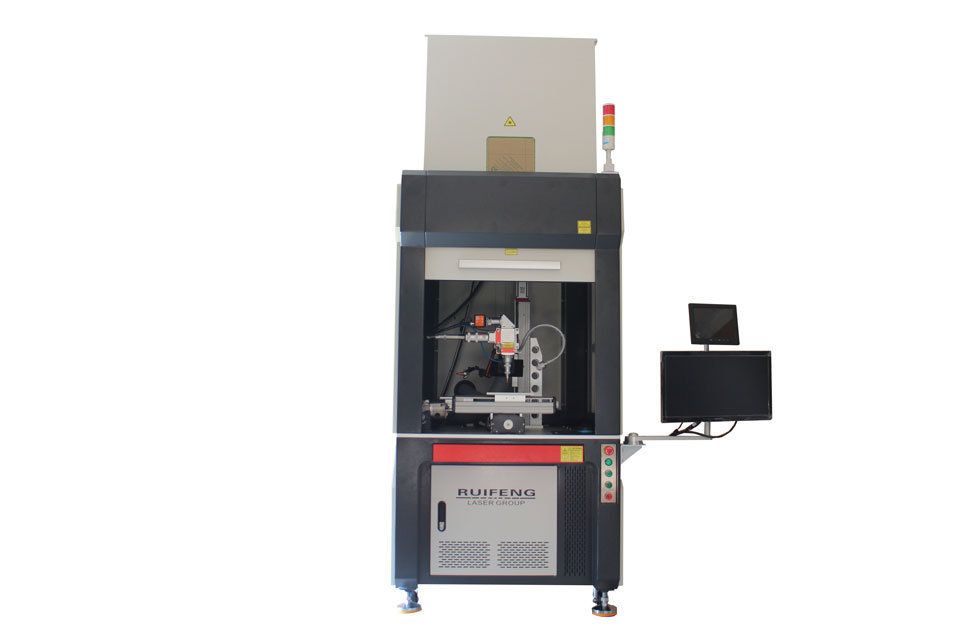
,需要了解激光焊接机在焊接时出现飞溅的原因,从而寻求最大化消除飞溅影响的方法。下面介绍激光焊接技术在焊接有飞溅的解决方法。 什么是飞溅?飞溅就是飞到熔池外的熔化金属,金属材料在升温达到熔融温度后,由固态转变成
2023-04-14 14:57:254735 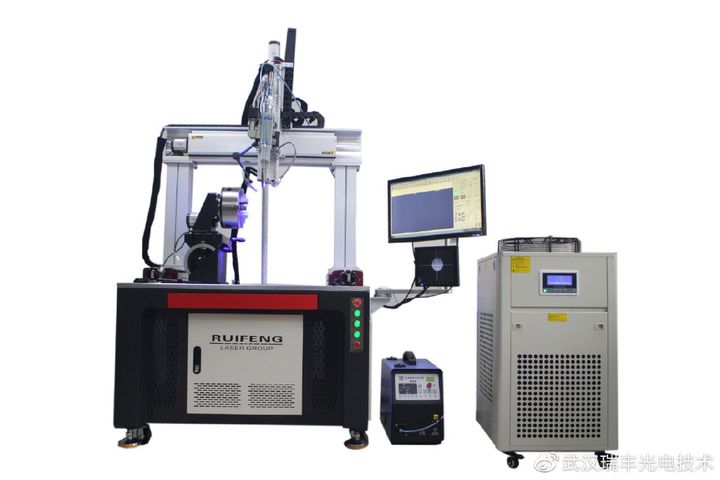
存在残余应力和残余变形,这不仅影响结构的尺寸精度,还会降低其承载能力和机械性能,而控制和调整焊接变形和平面度是十分重要的。传统检测方法难以兼顾效率、精度和适用度的问题。 为了高效、高精度地进行检测,CASAIM三维
2023-04-18 16:41:351301 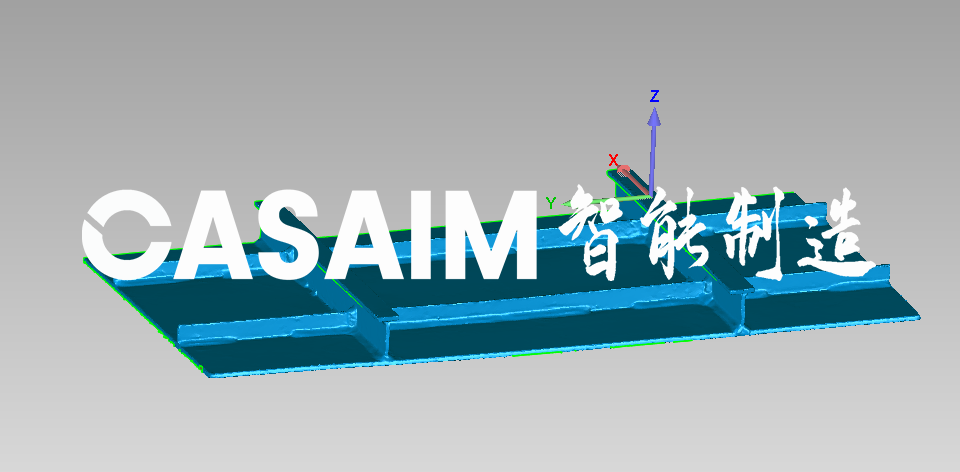
激光焊接在电子工业,特别是微电子精密零件中得到了广泛的应用。 激光焊接由于热影响小、加热集中快、热应力低,在集成电路和半导体器件外壳的封装中显示出独特的优势。 传感器或温控器中的弹性薄壁波纹板厚度为
2023-04-19 13:30:281170 由于激光焊接热影响区小、加热集中迅速、热应力低,因而在集成电路和半导体器件壳体的封装中,在焊接精密微元件显示出独特的优越性,下面介绍激光焊接技术在焊接精密微元件的工艺优点。
2023-04-25 14:11:401239 二强玻璃应力仪SLP-2000是一种利用光弹性力学原理,测量应力变化的光弹性应力分析计,可用于测量化学强化玻璃的强化深度与内部应力分布。对于表面有钾离子层的产品,可以使用PMC软件与应力计测量的表面应力值数据相结合,准确分析判断玻璃内部应力分布。
2023-05-23 10:30:571585 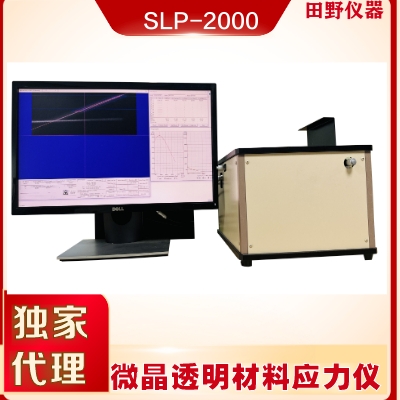
焊接接头系数Φ是指对接焊接接头强度与母材强度之比值,用以反映由于焊接缺陷和焊接残余应力等因素使焊接接头强度被削弱的程度,是焊接接头力学性能的综合反映。
2023-08-08 11:49:587079 焊接残余应力是由于焊接引起焊件不均匀的温度分布,焊缝金属的热胀冷缩等原因造成的,所以伴随焊接施工必然会产生残余应力。
2023-09-09 14:57:562521 我司专业针对PCB电路板开发设计的TSK、DL系列应力测试仪 。可实时监测PCB板各个工序应力应变变化,为广大PCB厂家排除电路板生产过程的应力故障。测试工序包括:分板应力、插件应力、贴片应力、焊锡应力、点胶应力、组装应力、ICT应力、FCT应力、跌落应力、震荡应力、堆叠应力等。
2023-10-30 14:37:323268 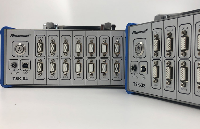
重新组合的过程。 一、焊接残余应力产生的机理 在焊接过程中,随着高温焊接热源的移动,工件受热极不均匀,焊缝区以及附近区域温度极高,焊接母材甚至会发生熔融现象,距离焊缝较远的区域,温度随距离的增加而出现梯度性下
2023-12-14 15:55:081234 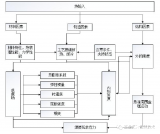
的回流形态进行预测。模拟不同回流焊的冷却速率与焊盘设计对焊点的残余应力和基板翘曲的影响。根据正交试验和灰色关联分析法对结果进行分析优化。结果表明,优化后的焊点芯片侧的残余应力降低了 17.9%,PCB 侧的残余应力降低了 17.1%,其翘曲值为 68.867 μm。 1 引言 随着封
2024-03-14 08:42:472029 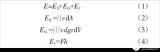
可有效增强车身的强度和刚性,解决传统电阻点焊无法实施的问题,适用于车顶盖、行李箱盖以及车架等部位的焊接。 底盘焊接:底盘是汽车的关键组成部分,其焊接质量对整车性能影响较大。激光焊接能减少变形和残余应力,提高底
2024-04-01 15:32:10636 腹腔镜中技术特点。 激光焊接技术利用高能量密度的激光束作为热源,对工件进行局部加热,实现材料的快速熔化和连接。相比传统的焊接方法,激光焊接具有以下特点: 1.焊接速度快,热影响区小,可以减少工件的变形和残余应力。
2024-04-03 11:43:14801 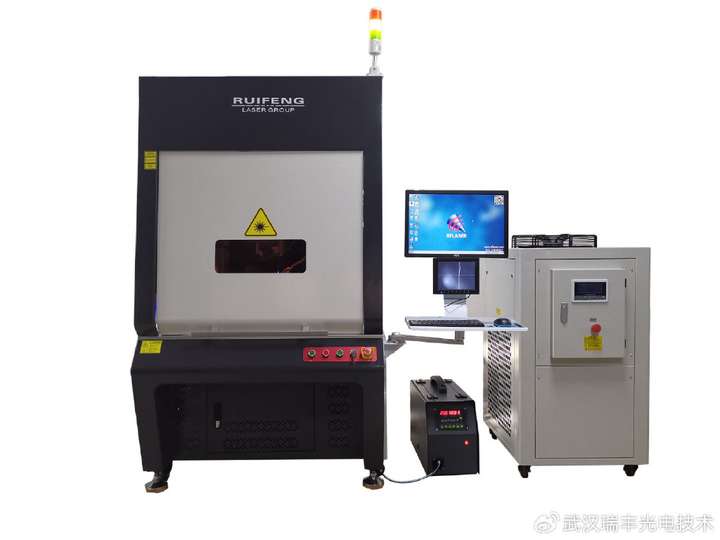
贴片电容(MLCC)焊接开裂是一个在电子制造过程中常见的问题,主要由热应力和机械应力引起。为了有效避免焊接开裂,可以从以下几个方面进行控制和优化: 一、优化焊接工艺 预热充分 :确保电容器在焊接
2024-08-28 15:33:111549 焊接质量 :在这个温度范围内,焊锡能够充分熔化并与贴片电阻和电路板形成良好的连接,确保焊接的牢固性和导电性。 避免热应力损伤 :过高的焊接温度可能会对电路板和元器件造成热应力损伤,而260°C至280°C的温度范围能够在保证焊接质量的同时
2024-10-15 14:23:533474 方法对材料的影响包括: 微观结构变化: 电弧焊会导致焊接区域的晶粒粗大,可能影响材料的强度和韧性。 热影响区(HAZ): 电弧焊的热影响区较大,可能导致材料硬度增加和韧性降低。 变形和残余应力: 由于焊接过程中的热输入较大,电弧焊容易产生
2024-11-01 09:39:191779 焊接方法对焊接质量的影响是显著的,不同的焊接方法会直接影响焊缝的质量、强度、密封性以及焊接效率。以下是对焊接方法如何影响焊接质量的分析: 一、焊缝质量 焊缝外观 不同焊接方法产生的焊缝外观不同。例如
2024-11-01 09:55:531587 有重要意义。 应力测试的方法有以下几类: • 电阻应变测量法:利用电阻应变计测量应力; • 光弹性方法:利用光的弹性效应测量应力; • X 射线衍射法:利用 X 光的衍射现象来测量应力; • 超声法:利用超声波在材料中的传播
2024-11-11 16:31:301198 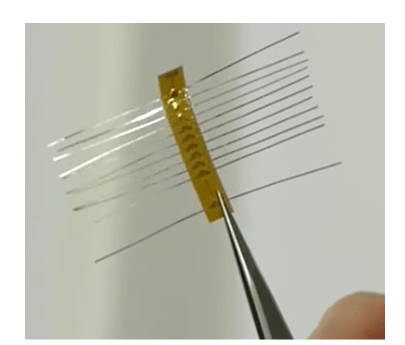
由于焊接时局部不均匀热输入,导致构件内部温度场、应力场以及显微组织状态发生快速变化,容易产生不均匀弹塑性形变,因此采用焊接工艺加工的工件较其他加工方式而言受到残余应力作用的影响较为突出。 焊接应力
2024-11-28 11:07:423325 
影响外延片质量和性能的关键因素。为了克服这一问题,应力消除外延生长装置及外延生长方法应运而生。本文将详细介绍这种装置和方法的工作原理、技术特点以及应用前景。
应力
2025-02-08 09:45:00268 
焊接应力是个啥?6种方法轻松去除! 由于焊接时局部不均匀热输入,导致构件内部温度场、应力场以及显微组织状态发生快速变化,容易产生不均匀弹塑性形变,因此采用焊接工艺加工的工件较其他加工
2025-02-18 09:29:302313 
解决方案,正帮助工程师实现从"经验驱动"到"数据驱动"的转变。 一、焊接工艺仿真的必要性 1.热变形控制:焊接不均匀加热导致的结构变形 2.残余应力消除:影响产品疲劳寿命的关键因素 3.微观组织优化:决定焊接接头的力学性能 二、Simufact Welding的核心优
2025-04-17 11:50:55889 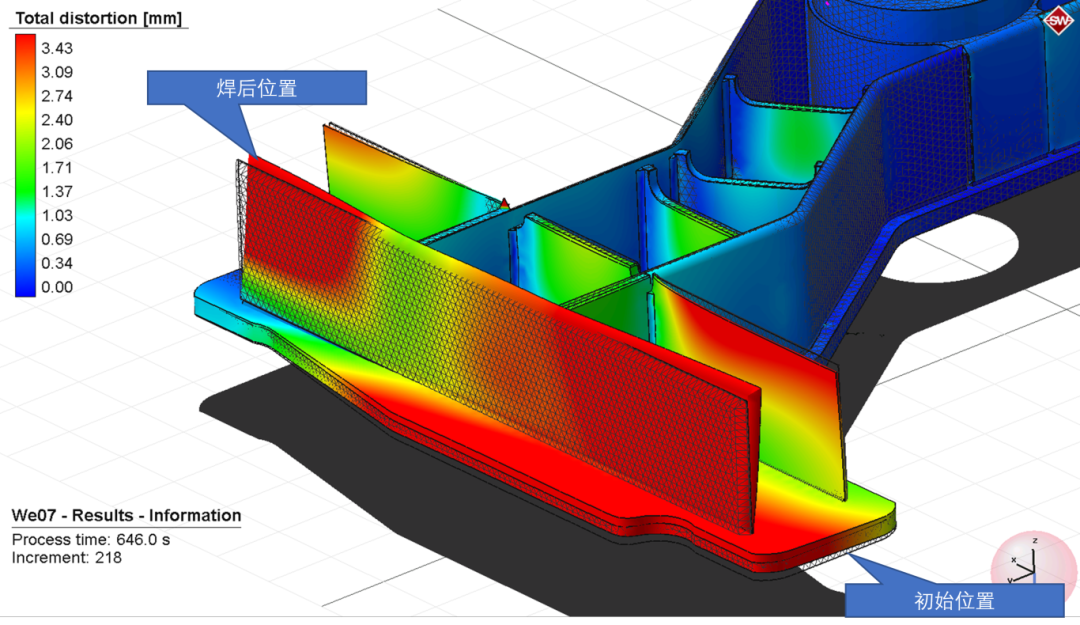
 电子发烧友App








 工商网监
评论