0
  • 聊天消息
  • 系统消息
  • 评论与回复
登录后你可以
  • 下载海量资料
  • 学习在线课程
  • 观看技术视频
  • 写文章/发帖/加入社区
会员中心
创作中心

完善资料让更多小伙伴认识你,还能领取20积分哦,立即完善>

3天内不再提示

海为H32S2T PLC借助以太网通讯模块实现与上位机通讯的应用案例

杨伊帆 来源:jf_61510922 作者:jf_61510922 2025-11-02 09:49 次阅读
加入交流群
微信小助手二维码

扫码添加小助手

加入工程师交流群

项目背景

wKgZPGkFxdWAVG5hAAE8hsuFVGQ068.png

在轮胎制造车间里,一台台硫化机、裁断机和成型机正在24小时不间断运转。过去,这些设备全部由海为H32S2T型PLC本体控制。由于H32S2T只有RS-232/RS-485口,没有以太网口,现场必须靠值班人员抱着笔记本逐台巡检、逐条电缆插拔才能下载配方或采集工艺参数。随着产能扩大,车间里同时在线的机台数量达到32台,传统串口巡检方式带来的停机等待、数据滞后、维护强度大等问题日益突出,成为制约信息化升级的主要瓶颈。

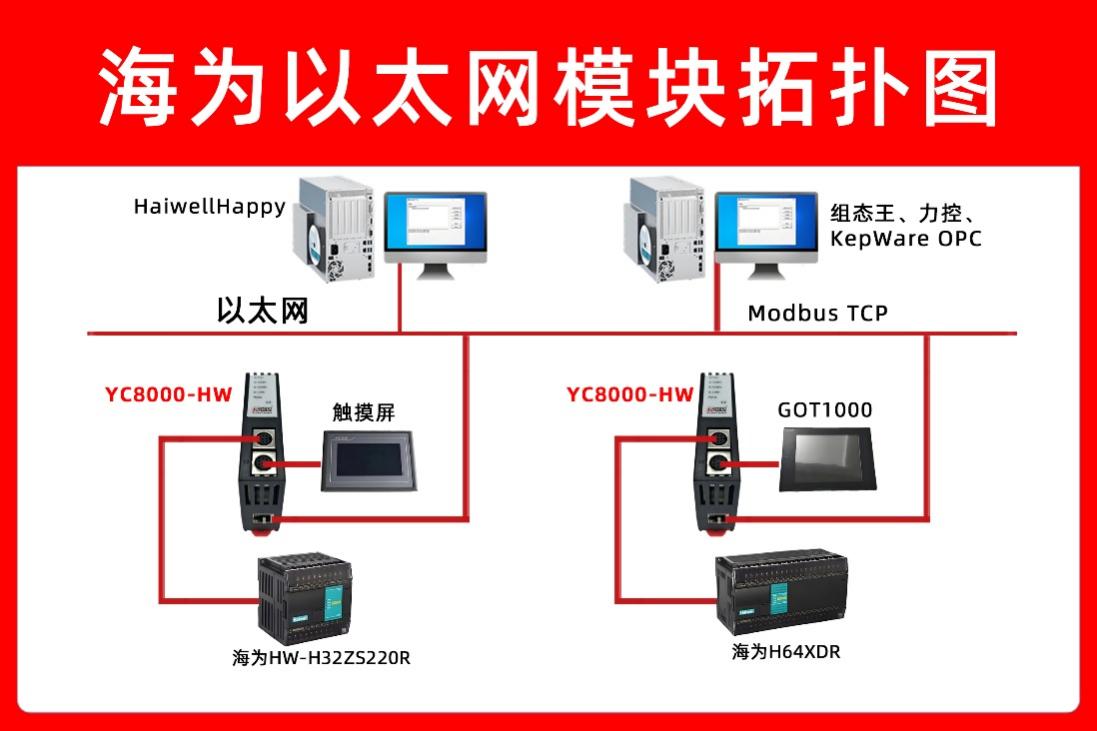
为了在不淘汰现役PLC的前提下打通以太网通道,厂方最终选用了远创智控专为海为PLC开发的—YC8000-HW以太网通讯模块。该模块体积只有半个烟盒大小,标准DIN导轨安装,24 VDC供电,功耗不足2 W,却可以把海为PLC的RS-485口无缝扩展成10/100 M自适应以太网口,并内部集成Modbus-TCP、Haiwell-TCP、UDP、IP协议栈,完全满足车间级数据采集与远程维护需求。

一、系统架构

1.设备层

·硫化机12台,裁断机8台,成型机12台

·每台设备控制核心:海为H32S2T(32点晶体管输出型)

·每台PLC侧挂1只远创智控YC8000-HW以太网通讯模块

2.传输层

·YC8000-HW以太网通讯处理器通过其自带的RS-485插头直接插在H32S2T的COM1口,无需外接电源隔离器

·模块RJ45口经超五类屏蔽网线汇聚到就近的MOXA EDS-308-T工业交换机

·全车间共3台EDS-308-T,通过千兆光纤级联到中央机房的核心交换机H3C S513

3.信息层

·上位机:研华IPC-610L,i7-9700/16 GB/512 GB SSD,运行Windows 10 IoT

·组态软件:海为Haiwell SCADA V2.3,内置YC8000-HW驱动

·数据库:MySQL 8.0,负责存放温度、压力、时间、能耗等关键工艺数据

·客户端:车间主任办公室、工艺室、设备维护室各装1台客户端,通过Web浏览器查看实时画面

二、硬件安装

1.断电后,将YC8000-HW以太网模块扣在PLC右侧导轨,用随货附带的5 cm扁线连接PLC的COM1(485+、485-、GND对应接入A、B、SG端子)。

2.模块面板RUN灯常亮表示自检完成;将网线插入LINK口,绿灯闪烁表明100 M协商成功。

3.在模块侧面小孔长按3 s,使其进入IP设置模式,通过默认地址192.168.1.100登录Web页面,把地址改为车间网段172.16.10.101~132,掩码255.255.255.0,网关指向172.16.10.1。

4.参数保存后重启,RUN灯+LINK灯常亮,说明硬件层就绪。

三、软件配置

1.PLC侧无需额外编程,保持原有485自由口;YC8000-HW透明转发,因此厂方原有的硫化步序、裁断定位、成型张力等梯形图全部沿用,实现零改动。

2.在Haiwell SCADA中新建"YC8000-HW以太网通讯处理器"驱动,填写IP与端口(默认502),扫描周期设为200 ms;驱动会自动列出PLC的M、Q、AI、AQ、R寄存器

3.对每台硫化机建立变量表:

·R0~R9:硫化十段温度

·R10:模内压力

·R11:硫化剩余时间

·M0:自动启动

·M1:急停报警

4.在画面里拖入趋势控件,绑定R0~R9,采样周期1 s,可回溯72 h温度曲线;报警控件绑定M1,触发后弹出声光并在MySQL插入一行记录。

5.通过SCADA内置的Web发布功能,把画面导出成HTML5,工艺员在自己的PC上用Chrome即可浏览,无需安装插件。

四、功能实现

1.实时数据刷新
32台机台×50个变量,整体刷新耗时<300 ms,比原来人工抄表缩短99%。

2.配方远程下载
工艺员在SCADA界面修改R20~R29的十段温度设定值,点击"下发"按钮,模块通过Haiwell-TCP协议一次性写入PLC,整个过程<2 s,无需停机插线。

3.报警集中推送
当某台硫化机模内压力R10>18 MPa时,PLC置位M1,SCADA立即弹窗,同时通过车间钉钉群机器人把机台号、压力值、时间戳推送给设备主管,平均响应时间由原来2小时降到5分钟。

4.能耗统计
每台PLC新增一个电量模块Haiwell S01AI,采集0–10 V功耗信号送入AI0,经YC8000-HW以太网通讯处理器映射到Modbus 30001。SCADA每小时把30001写入MySQL,月底自动生成Excel能耗报表,用于成本核算。

五、经验总结

通过YC8000-HW以太网通讯处理器这枚"小盒子",传统海为PLC顺利驶入以太网快车道,轮胎制造车间也在不更换核心控制器的前提下完成了数字化跃迁。事实证明,只要方案得当,老旧设备依旧可以焕发新活力,为制造业降本、提质、增效贡献可观的价值。

声明:本文内容及配图由入驻作者撰写或者入驻合作网站授权转载。文章观点仅代表作者本人,不代表电子发烧友网立场。文章及其配图仅供工程师学习之用,如有内容侵权或者其他违规问题,请联系本站处理。 举报投诉
  • 以太网
    +关注

    关注

    42

    文章

    6502

    浏览量

    184384
  • plc
    plc
    +关注

    关注

    5061

    文章

    15300

    浏览量

    495029
  • 上位机
    +关注

    关注

    1

    文章

    10

    浏览量

    2656
收藏 人收藏
加入交流群
微信小助手二维码

扫码添加小助手

加入工程师交流群

    评论

    相关推荐
    热点推荐

    西门子S7-200 SMART PLC通过串口转以太网模块实现与触摸屏上位实时通讯应用案例

    实现PLC上位、触摸屏的数据实时交互,接入工厂简易监控系统,但原有控制系统存在明显瓶颈,亟需通过以太网转换
    的头像 发表于 05-13 15:17 1115次阅读
    西门子<b class='flag-5'>S</b>7-200 SMART <b class='flag-5'>PLC</b>通过串口转<b class='flag-5'>以太网</b><b class='flag-5'>模块</b><b class='flag-5'>实现</b>与触摸屏<b class='flag-5'>上位</b><b class='flag-5'>机</b>实时<b class='flag-5'>通讯</b>应用案例

    西门子S7-200 Smart PLC借助以太网转换器破解与西门子1200PLC通讯壁垒应用案例

    ,并通过上位(PC)、HMI 进行集中监控。但S7-200 SMART原生以太网口被占用且支持的PPI协议无法直接与支持以太网通讯的设备交
    的头像 发表于 05-13 08:52 1009次阅读
    西门子<b class='flag-5'>S</b>7-200 Smart <b class='flag-5'>PLC</b><b class='flag-5'>借助</b><b class='flag-5'>以太网</b>转换器破解与西门子1200<b class='flag-5'>PLC</b><b class='flag-5'>通讯</b>壁垒应用案例

    西门子200PLC借助PPI转以太网模块实现上位远程监控与操作通讯应用案例

    ,设备运行状态需人工现场巡检,PLC参数修改、故障排查需工程师到现场操作,不仅耗时费力,还存在故障响应滞后、生产数据无法实时统计的问题。 解决上述痛点,企业需实现上位
    的头像 发表于 05-12 08:44 572次阅读
    西门子200<b class='flag-5'>PLC</b><b class='flag-5'>借助</b>PPI转<b class='flag-5'>以太网</b><b class='flag-5'>模块</b><b class='flag-5'>实现</b><b class='flag-5'>上位</b><b class='flag-5'>机</b>远程监控与操作<b class='flag-5'>通讯</b>应用案例

    西门子S7-200利用串口转以太网模块实现S7-1200无缝通讯提升产线协同效率应用案例

    S7-1200 以太网 PLC 及上位系统高效通讯的双重难题,而捷米特 ETH-
    的头像 发表于 05-09 11:11 677次阅读
    西门子<b class='flag-5'>S</b>7-200利用串口转<b class='flag-5'>以太网</b><b class='flag-5'>模块</b><b class='flag-5'>实现</b>与<b class='flag-5'>S</b>7-1200无缝<b class='flag-5'>通讯</b>提升产线协同效率应用案例

    欧姆龙 CP1H PLC 借助以太网通讯模块上位通讯实现触摸屏监控精密 CNC 加工设备的应用配置案例

    一、行业痛点与需求 在精密机械制造领域,精密CNC加工设备是实现高精度零部件生产的核心,其加工精度、运行稳定性和生产数据的实时性直接决定产品品质。传统欧姆龙CP1H PLC因无以太网
    的头像 发表于 04-08 14:12 943次阅读
    欧姆龙 CP1<b class='flag-5'>H</b> <b class='flag-5'>PLC</b> <b class='flag-5'>借助</b><b class='flag-5'>以太网通讯</b><b class='flag-5'>模块</b>与<b class='flag-5'>上位</b><b class='flag-5'>机</b><b class='flag-5'>通讯实现</b>触摸屏监控精密 CNC 加工设备的应用配置案例

    欧姆龙 CJ2 PLC 借助以太网通讯模块上位通讯实现威纶触摸屏监控 AGV/AMR 搬运的应用配置案例

    、电量、任务状态、故障信息无法实时上传,上位无法远程调度、路径规划、集群管理。在复杂车间环境下,通信易中断,拥堵、低电量、碰撞等问题不能及时处理,严重影响物流效率。 捷米特JM-ETH-CJ模块
    的头像 发表于 04-03 09:45 874次阅读
    欧姆龙 CJ<b class='flag-5'>2</b> <b class='flag-5'>PLC</b> <b class='flag-5'>借助</b><b class='flag-5'>以太网通讯</b><b class='flag-5'>模块</b>与<b class='flag-5'>上位</b><b class='flag-5'>机</b><b class='flag-5'>通讯实现</b>威纶触摸屏监控 AGV/AMR 搬运的应用配置案例

    无需修改 PLC 程序 实现 S7-200 Smart 与 1500 PLC 以太网实时通讯

    1500 PLC实现多设备协同,并部署上位监控系统进行集中管理。 然而,S7-200 Smart P
    的头像 发表于 03-23 10:21 1077次阅读

    PLC以太网模块助力老旧S7-200直连上位系统实现实时数据监控降本90%

    S7-1200 以太网 PLC上位系统高效通讯的双重难题,而捷米特 ETH-
    的头像 发表于 03-23 10:18 582次阅读

    西门子 S7-300 PLC 借助于 MPI 以太网通讯模块上位通讯实现触摸屏监控快递分拣中心的应用配置案例

    以太网接口,这一硬件局限在构建分拣中心分布式监控系统时,引发了远程运维困难、多分拣节点组网复杂、上位软件适配性差、分拣数据传输滞后等一系列问题。 解决这一痛点,本案例采用远创智控自
    的头像 发表于 03-21 14:19 3701次阅读
    西门子 <b class='flag-5'>S</b>7-300 <b class='flag-5'>PLC</b> <b class='flag-5'>借助</b>于 MPI <b class='flag-5'>以太网通讯</b><b class='flag-5'>模块</b>与<b class='flag-5'>上位</b><b class='flag-5'>机</b><b class='flag-5'>通讯实现</b>触摸屏监控快递分拣中心的应用配置案例

    西门子 S7-200 PLC 与 S7-1200 PLC 以太网通讯及 HMI 集成实现风力发电场的智能化升级

    /DP口无以太网通讯能力,在风电场智能化升级过程中凸显诸多问题: 无法直接与各风机舱内部署的S7-1200PLC实现高速数据耦合,风机的转速、桨距角、发电功率等实时数据传输滞后; 风电场监控
    的头像 发表于 03-20 16:17 496次阅读

    三菱FX1S PLC借助以太网通讯模块上位通讯实现监控光伏组件生产线的应用配置案例

    采用多台三菱FX1S 系列 PLC,负责各工序的动作精准控制和流程联动,但原有FX1S PLC无原生以太网接口,仅依靠传统串口完成局部设备
    的头像 发表于 03-12 16:45 565次阅读
    三菱FX1<b class='flag-5'>S</b> <b class='flag-5'>PLC</b><b class='flag-5'>借助</b><b class='flag-5'>以太网通讯</b><b class='flag-5'>模块</b>与<b class='flag-5'>上位</b><b class='flag-5'>机</b><b class='flag-5'>通讯实现</b>监控光伏组件生产线的应用配置案例

    基于以太网模块S7-200PLC 与 MicroWIN 上位通讯配置实操

    一、项目背景与需求目标   在 工业自动化 领域,西门子S7-200PLC应用广泛,但因硬件限制缺乏以太网接口,无法直接与上位进行 以太网通讯
    的头像 发表于 11-29 16:33 1317次阅读
    基于<b class='flag-5'>以太网</b><b class='flag-5'>模块</b>:<b class='flag-5'>S7-200PLC</b> 与 MicroWIN <b class='flag-5'>上位</b><b class='flag-5'>机</b><b class='flag-5'>通讯</b>配置实操

    基于以太网模块:西门子 S7-300PLC 与 LABVIEW 上位通讯配置实操

    数据监控和远程管理的需求。本项目旨在通过引入远创智控品牌的 MPI-ETH-YC01以太网模块实现西门子S7-300PLC与MODBUSTCP协议
    的头像 发表于 11-28 17:03 3030次阅读
    基于<b class='flag-5'>以太网</b><b class='flag-5'>模块</b>:西门子 <b class='flag-5'>S7-300PLC</b> 与 LABVIEW <b class='flag-5'>上位</b><b class='flag-5'>机</b><b class='flag-5'>通讯</b>配置实操

    三菱FX系列PLC+FX以太网通讯处理器:上位通讯应用案例

    。然而,三菱FX3U系列PLC虽然性能稳定、应用广泛,但其本体并未集成以太网接口,仅提供RS-422编程口和RS-485扩展口,限制了其在现代工业以太网环境下的应用。 在某大型机器人制造企业的产线改造项目中,客户希望通过
    的头像 发表于 10-31 15:58 2369次阅读
    三菱FX系列<b class='flag-5'>PLC</b>+FX<b class='flag-5'>以太网通讯</b>处理器:<b class='flag-5'>上位</b><b class='flag-5'>机</b><b class='flag-5'>通讯</b>应用案例

    以太网通讯在FPGA上的实现

    这次主要完成了在黑金XC7A200T开发板上以太网通讯协议的硬件实现,同时和大家分享一些以太网通讯相关的内容。
    发表于 10-30 07:45