


 300PLC mpi转以太网与海得软件modbusTCP通讯


摘要
海得NetSCADA上位机监控组态软件可以实现:单机监控,集中监控,机器视觉识别系统。通过兴达易控MPI-ETH-XD1.0模块可以便捷的实现西门子PLC与NetSCADA软件实现modbusTCP客户端的通讯。

关键词
西门子 以太网 上海海得 netSCADA 信息化
兴达易控MPI-ETH-XD1.0模块实现西门子PLC与海得NetSCADA软件通讯
海得NetSCADA监控组态软件可以实现:单机监控,集中监控,机器视觉识别系统。通过兴达易控MPI-ETH-XD1.0模块可以便捷的实现西门子PLC与NetSCADA软件的通讯。
以西门子S7300与NetSCADA5.0为例:
1.打开S7E-ServerConfig,新建一个“Channel1”。

2.新建一个“Device”,在“Primary IP”处填入模块的IP地址,“Model”处选择“S7-300”,其他参数默认即可,“Enable”请勾选。

3.新建一个数据块,这里建立了MB0-MB11的数据。

4.以下为监控数据画面。

审核编辑 黄昊宇
声明:本文内容及配图由入驻作者撰写或者入驻合作网站授权转载。文章观点仅代表作者本人,不代表电子发烧友网立场。文章及其配图仅供工程师学习之用,如有内容侵权或者其他违规问题,请联系本站处理。
举报投诉
-
以太网
+关注
关注
42文章
6502浏览量
184384 -
plc
+关注
关注
5061文章
15300浏览量
495028 -
MPI
+关注
关注
2文章
127浏览量
20880 -
300PLC
+关注
关注
0文章
3浏览量
6621
发布评论请先 登录
相关推荐
热点推荐
松下PLC借用以太网处理器实现ModbusTCP与多品牌SCADA对接通讯应用案例
一、项目背景 在制造业数字化升级进程中,大量在役松下FP-X、FP-X0等传统串口PLC,因无原生以太网接口,成为车间数据联网、智能运维的核心瓶颈。这类老旧设备普遍面临以太网改造难度大、原有硬件复用
欧姆龙CJ2系列PLC串口转以太网升级方案,解决生产线部署繁琐与通讯瓶颈痛点
引入捷米特JM-ETH-CJ 以太网通讯处理器 (以太网转换器),精准解决现场痛点,实现 PLC以太网 升级,以下为详细应用过程及效果。 二、 现场痛点及核心需求 该企业原有
西门子S7-300产线升级利用串口转以太网实现与西门子1500PLC数据交互应用案例
机系统,无法与原有S7-300 PLC直接进行以太网通讯,导致数据孤岛,生产数据无法实时打通。 2. 监控与运维受限 :上位机(PC)和HMI人机界面无法通过以太网对S7-
西门子S7-300 PLC通过以太网转换器与S7-1200互联实现产线集中监控应用案例
S7-300 PLC(CPU315-2DP)、 远创智控MPI-ETH-YC02 Plus 桥接型以太网转换器、西门子S7-1200 PLC
西门子300PLC通过以太网模块扩展RS485接口采集智能仪表数据同时实现与1500PLC实时通信案例
瓶颈,为解决痛点、实现设备互联互通,引入 远创智控MPI-ETH-YC02 Plus 桥接型以太网转换器(以下简称“YC02 Plus模块”),作为MPI协议与以太网协议的转换核心,圆
西门子S7-200利用串口转以太网模块实现与S7-1200无缝通讯提升产线协同效率应用案例
的 S7-1200 以太网 PLC 及上位机系统高效通讯的双重难题,而捷米特 ETH-S7200-JM01 PLUS 以太网处理器的应用,为其提供了精准高效的解决方案。 项目痛点:

老旧S7-315-2DP升级方案:采用以太网模块连接KTP700与研华工控机
智能化升级需求,需实现PLC与触摸屏的灵活连接,同时打通PLC与上位监控设备的以太网通信,但该型号西门子300PLC仅自带MPI接口,无
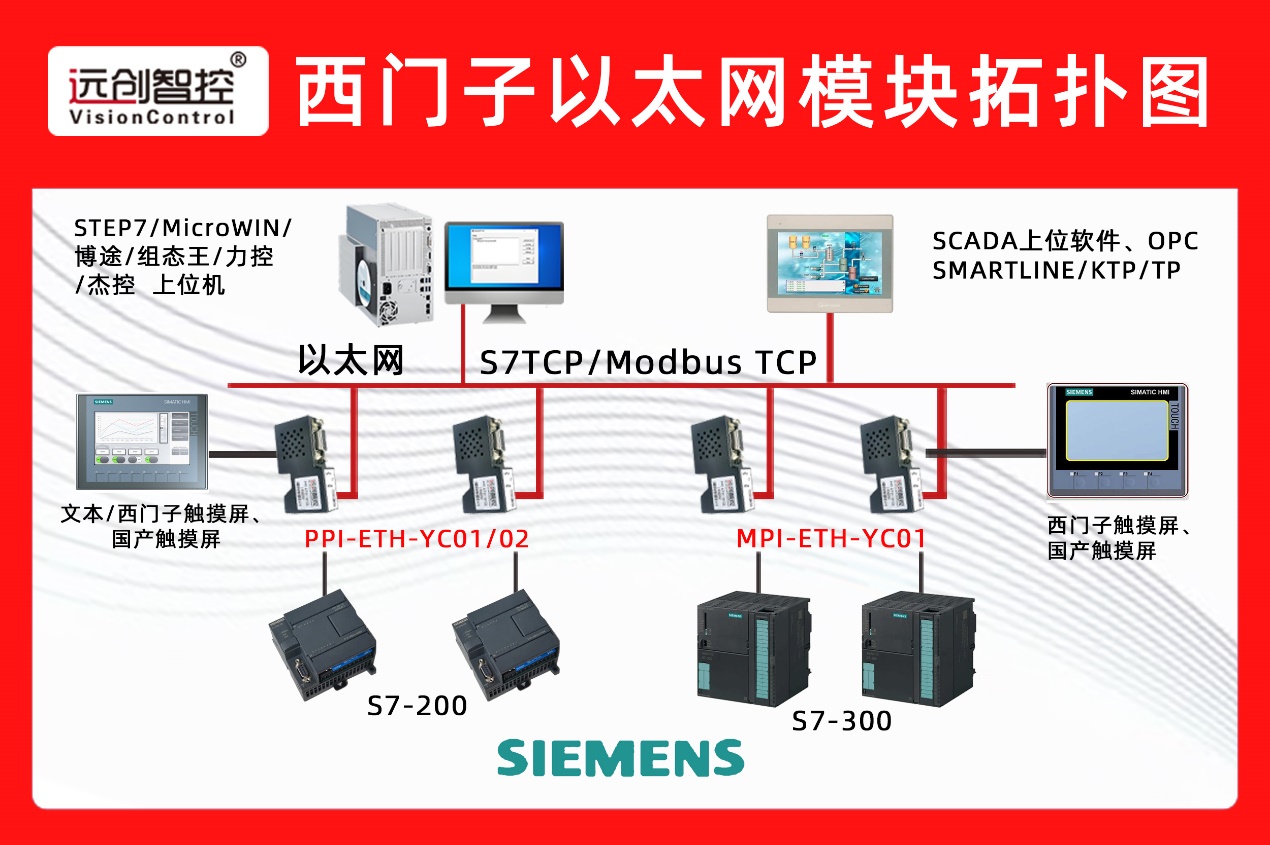
基于以太网协议转换的S7-200多设备并行通讯系统搭建指南
,广泛应用于医药车间配料、搅拌工序,但该型号仅配备MPI 9针DP口,无以太网接口,采用西门子专有MPI串口协议;S7-1200 PLC标配Profinet
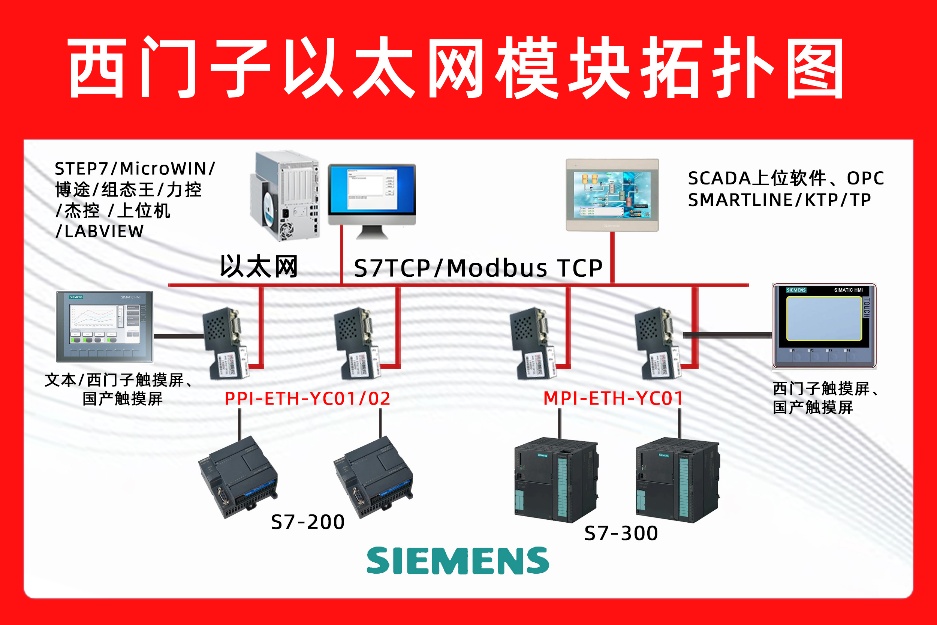
S7-300 通过以太网模块连接上位机快递分拣系统
,无标准以太网接口,这一硬件局限在构建分拣中心分布式监控系统时,引发了远程运维困难、多分拣节点组网复杂、上位机软件适配性差、分拣数据传输滞后等一系列问题。 为解决这一痛点,本案例采用远创智控自主研发的 MPI-ETH-YC01
西门子 S7-300 PLC 借助于 MPI 以太网通讯模块与上位机通讯实现触摸屏监控快递分拣中心的应用配置案例
以太网接口,这一硬件局限在构建分拣中心分布式监控系统时,引发了远程运维困难、多分拣节点组网复杂、上位机软件适配性差、分拣数据传输滞后等一系列问题。 为解决这一痛点,本案例采用远创智控自主研发的 MPI-ETH-YC01
西门子 S7-300 PLC 通过 MPI 以太网模块与上位机通讯实现饮料生产线状态监控的应用配置案例
于饮料生产线的配料、灌装、封盖、贴标等核心工序的自动化控制。但传统西门子 S7-300 PLC 仅支持 MPI 协议,无以太网接口,无法实现与上位机的远程数据采集和集中监控,难以满足饮
西门子S7-300系列PLC借助于MPI转以太网模块同时与S7-1200PLC和触摸屏、变频器通讯案例
严格保持原触摸屏监控功能不受任何影响 项目痛点 - ❌ 接口瓶颈:S7-300仅有MPI口,无以太网接口,无法直
西门子S7-300系列PLC借助于以太网转换模块同时与S7-1200PLC和触摸屏、通讯案例
: 远创智控 MPI-ETH-YC01 Plus 产品定位:专业的工业级以太网桥接器,专为西门子S7-300/400系列PLC设计,
MPI 转以太网模块赋能:S7-300PLC 与 S7-1200 / 触摸屏 / ModbusRTU 变频器多链路通讯实战
智能化升级需求,需将S7-300接入基于S7-1500PLC的中央控制系统,并实时采集ABBACS580变频器(MODBUSRTU协议)的运行数据。传统方案存在以下痛点: 通讯接口限制: S7-
基于以太网模块:西门子 S7-300PLC 与 LABVIEW 上位机通讯配置实操
数据监控和远程管理的需求。本项目旨在通过引入远创智控品牌的 MPI-ETH-YC01以太网模块 ,实现西门子S7-300PLC与MODBUSTCP协议上位机LABVIEW的



评论