


 协同与高效:工业自动化控制系统的多系统集成功能


工业化自动控制系统作为现代工业生产的 “神经中枢”,通过集成传感器、控制器、执行器与软件算法,实现了从生产参数采集到设备精准调控的全流程自动化。其功能覆盖数据感知、逻辑决策、执行控制、过程优化等多个维度,既满足单一设备的稳定运行需求,又支撑整条生产线的协同高效,是工业 4.0 时代实现柔性制造与智能制造的核心支撑。
一、数据采集与状态监测:实时掌握生产动态
数据采集是自动控制系统的基础功能,通过各类传感器与监测设备,实时捕捉生产过程中的物理量与设备状态,为后续控制决策提供依据。
多维度参数采集覆盖生产全要素。系统可采集温度(范围 - 200℃~1800℃,精度 ±0.1℃)、压力(0~100MPa,精度 ±0.5% FS)、流量(液体 / 气体,精度 ±0.2%)、液位、湿度、成分(如气体浓度、液体纯度)等过程参数,以及设备的转速、振动、电流、电压等运行参数。在化工反应釜控制中,系统每 100ms 采集一次温度与压力数据,确保反应条件处于可控范围;在汽车焊接生产线,通过视觉传感器每秒采集 50 帧图像,检测焊点位置与质量。
设备状态实时监测实现故障预警。系统持续监测电机、泵、阀门等关键设备的运行状态,通过振动频谱分析判断轴承磨损程度,通过电流变化识别电机过载风险,通过阀门开关反馈判断执行器是否卡涩。当参数超出正常范围时,立即触发声光报警并记录异常数据,如某钢铁厂的轧机控制系统通过振动监测,提前 3 天预警轧辊裂纹,避免了生产线停机事故。
数据标准化与存储支撑追溯分析。采集的原始数据经滤波、校准后,转换为标准化格式(如 4~20mA 电流信号、Modbus 协议数据),存储于实时数据库(如 InfluxDB、PI 数据库),保存周期可达 1~3 年。这些数据可用于生产过程追溯(如某批次产品的工艺参数复现)、设备寿命评估(如根据电机运行时长预测维护周期),为持续改进提供数据支撑。
二、逻辑控制与执行调度:精准驱动生产流程
逻辑控制是自动控制系统的核心功能,通过预设算法与动态决策,驱动执行器完成设备启停、参数调节等操作,确保生产按既定流程推进。
离散控制适用于分步式生产场景。在汽车装配线、电子元器件生产线等离散制造领域,系统通过 PLC(可编程逻辑控制器)实现顺序控制:按预设逻辑触发机械臂抓取、传送带启停、工装夹具定位等动作,各步骤间通过传感器信号联锁(如 “前一工序完成→触发下一工序”)。某手机组装线的自动控制系统,可按 “主板安装→屏幕贴合→摄像头装配” 的顺序自动调度 20 台设备,单小时产能达 300 台,较人工组装效率提升 5 倍。
过程控制实现连续生产的精准调节。在化工、冶金、造纸等流程工业中,系统通过 PID(比例 - 积分 - 微分)算法、模型预测控制(MPC)等技术,对温度、压力、浓度等连续变量进行闭环调节。例如,在精馏塔控制中,系统根据塔顶产品纯度反馈,实时调整回流量与加热功率,将纯度波动控制在 ±0.5% 以内;在水泥窑煅烧过程中,通过多变量协调控制,使窑尾温度稳定在 1250±10℃,确保熟料质量。
联锁保护保障生产安全。系统内置多重安全逻辑,当检测到危险工况(如压力超限、液位过低、人员误入)时,立即触发联锁动作:紧急停机、切断进料、启动泄压装置等。某化工厂的反应釜控制系统,在检测到 “温度骤升 + 搅拌失效” 的危险组合信号时,0.5 秒内切断加热源并开启紧急冷却系统,避免了爆炸风险。
三、人机交互与远程管理:实现柔性化操作
自动控制系统通过人性化的交互界面与远程管理功能,让操作人员能便捷干预生产过程,同时支持跨地域的协同管控。
可视化监控界面提供全局视角。系统配备 SCADA( Supervisory Control And Data Acquisition,数据采集与监视控制)软件,通过流程图、仪表盘、趋势图等形式,直观展示生产流程与参数状态。操作人员可在监控画面点击设备图标,查看实时数据(如 “点击泵图标显示出口压力”)、修改设定值(如 “拖动滑块调节温度目标值”)、手动触发操作(如 “点击按钮开启阀门”)。某啤酒厂的监控系统,单屏可显示糖化、发酵、灌装全流程数据,支持一键切换不同生产线视图。
远程控制与诊断突破空间限制。通过工业以太网、5G 等通信技术,系统支持远程访问与操作:管理人员在中控室即可启停异地车间的设备;工程师通过 VPN 连接,可远程调试 PLC 程序、分析故障数据。某跨国集团的注塑机控制系统,总部工程师可实时访问全球 10 个生产基地的设备数据,远程解决 90% 的常见故障,避免了跨国出差成本。
操作权限管理确保安全合规。系统采用多级权限机制(如操作员、技术员、管理员),不同角色拥有不同操作权限(如操作员仅能查看数据,管理员可修改控制参数),所有操作均记录日志(包括操作人员、时间、内容),满足 ISO 9001 等质量管理体系的追溯要求。在食品加工厂,这一功能确保关键工艺参数的修改需经质检部门审批,避免随意调整导致的质量风险。
四、优化与决策支持:持续提升生产效能
现代自动控制系统已超越单纯的 “控制” 功能,通过数据分析与智能算法,为生产优化与决策提供支持,实现提质、降本、增效。
能耗优化降低生产成本。系统分析设备能耗与生产负荷的关联关系,动态调节运行策略:如在电网谷段增加产能,峰段降低非关键设备功率;根据车间温度自动调节空调运行模式,避免能源浪费。某机械加工厂通过该功能,使空压机、冷却塔等辅助设备的能耗降低 15%,年节省电费 80 万元。
产能调度平衡效率与资源。基于订单需求与设备状态,系统自动生成生产计划:当某台设备故障时,重新分配订单至其他设备;当原材料不足时,优先保障高优先级订单生产。某轮胎厂的 MES(制造执行系统)与自动控制系统联动,实现 “订单下发→设备调度→工艺参数匹配” 的全自动化,订单交付周期缩短 20%。
质量分析与闭环改进提升产品一致性。系统将生产参数与质检数据关联分析,识别影响质量的关键因素:如通过对比合格与不合格产品的注塑压力曲线,发现 “保压时间<5 秒” 是导致产品缩痕的主因,进而自动将保压时间下限调整为 5 秒。某电子厂通过该功能,产品不良率从 3% 降至 0.8%,年减少废品损失 120 万元。
工业化自动控制系统的功能并非孤立存在,而是通过 “数据采集→逻辑控制→执行反馈→优化迭代” 的闭环,形成有机整体。从单一设备的参数调节到全工厂的智能调度,从实时控制到长期优化,其功能覆盖了工业生产的每个环节,既是保障生产稳定的 “基石”,也是推动工业升级的 “引擎”。
审核编辑 黄宇
-
控制系统
+关注
关注
41文章
7073浏览量
116605 -
工业自动化
+关注
关注
17文章
3970浏览量
71492
发布评论请先 登录
通用自动化测试系统:FCT、ATE、ICT、PCBA功能测试
工业自动化工程师必备:耐达讯自动化CC-Link IE转Modbus RTU网关详解
2026年电子设计自动化集成10大优选系统:哪个好用?
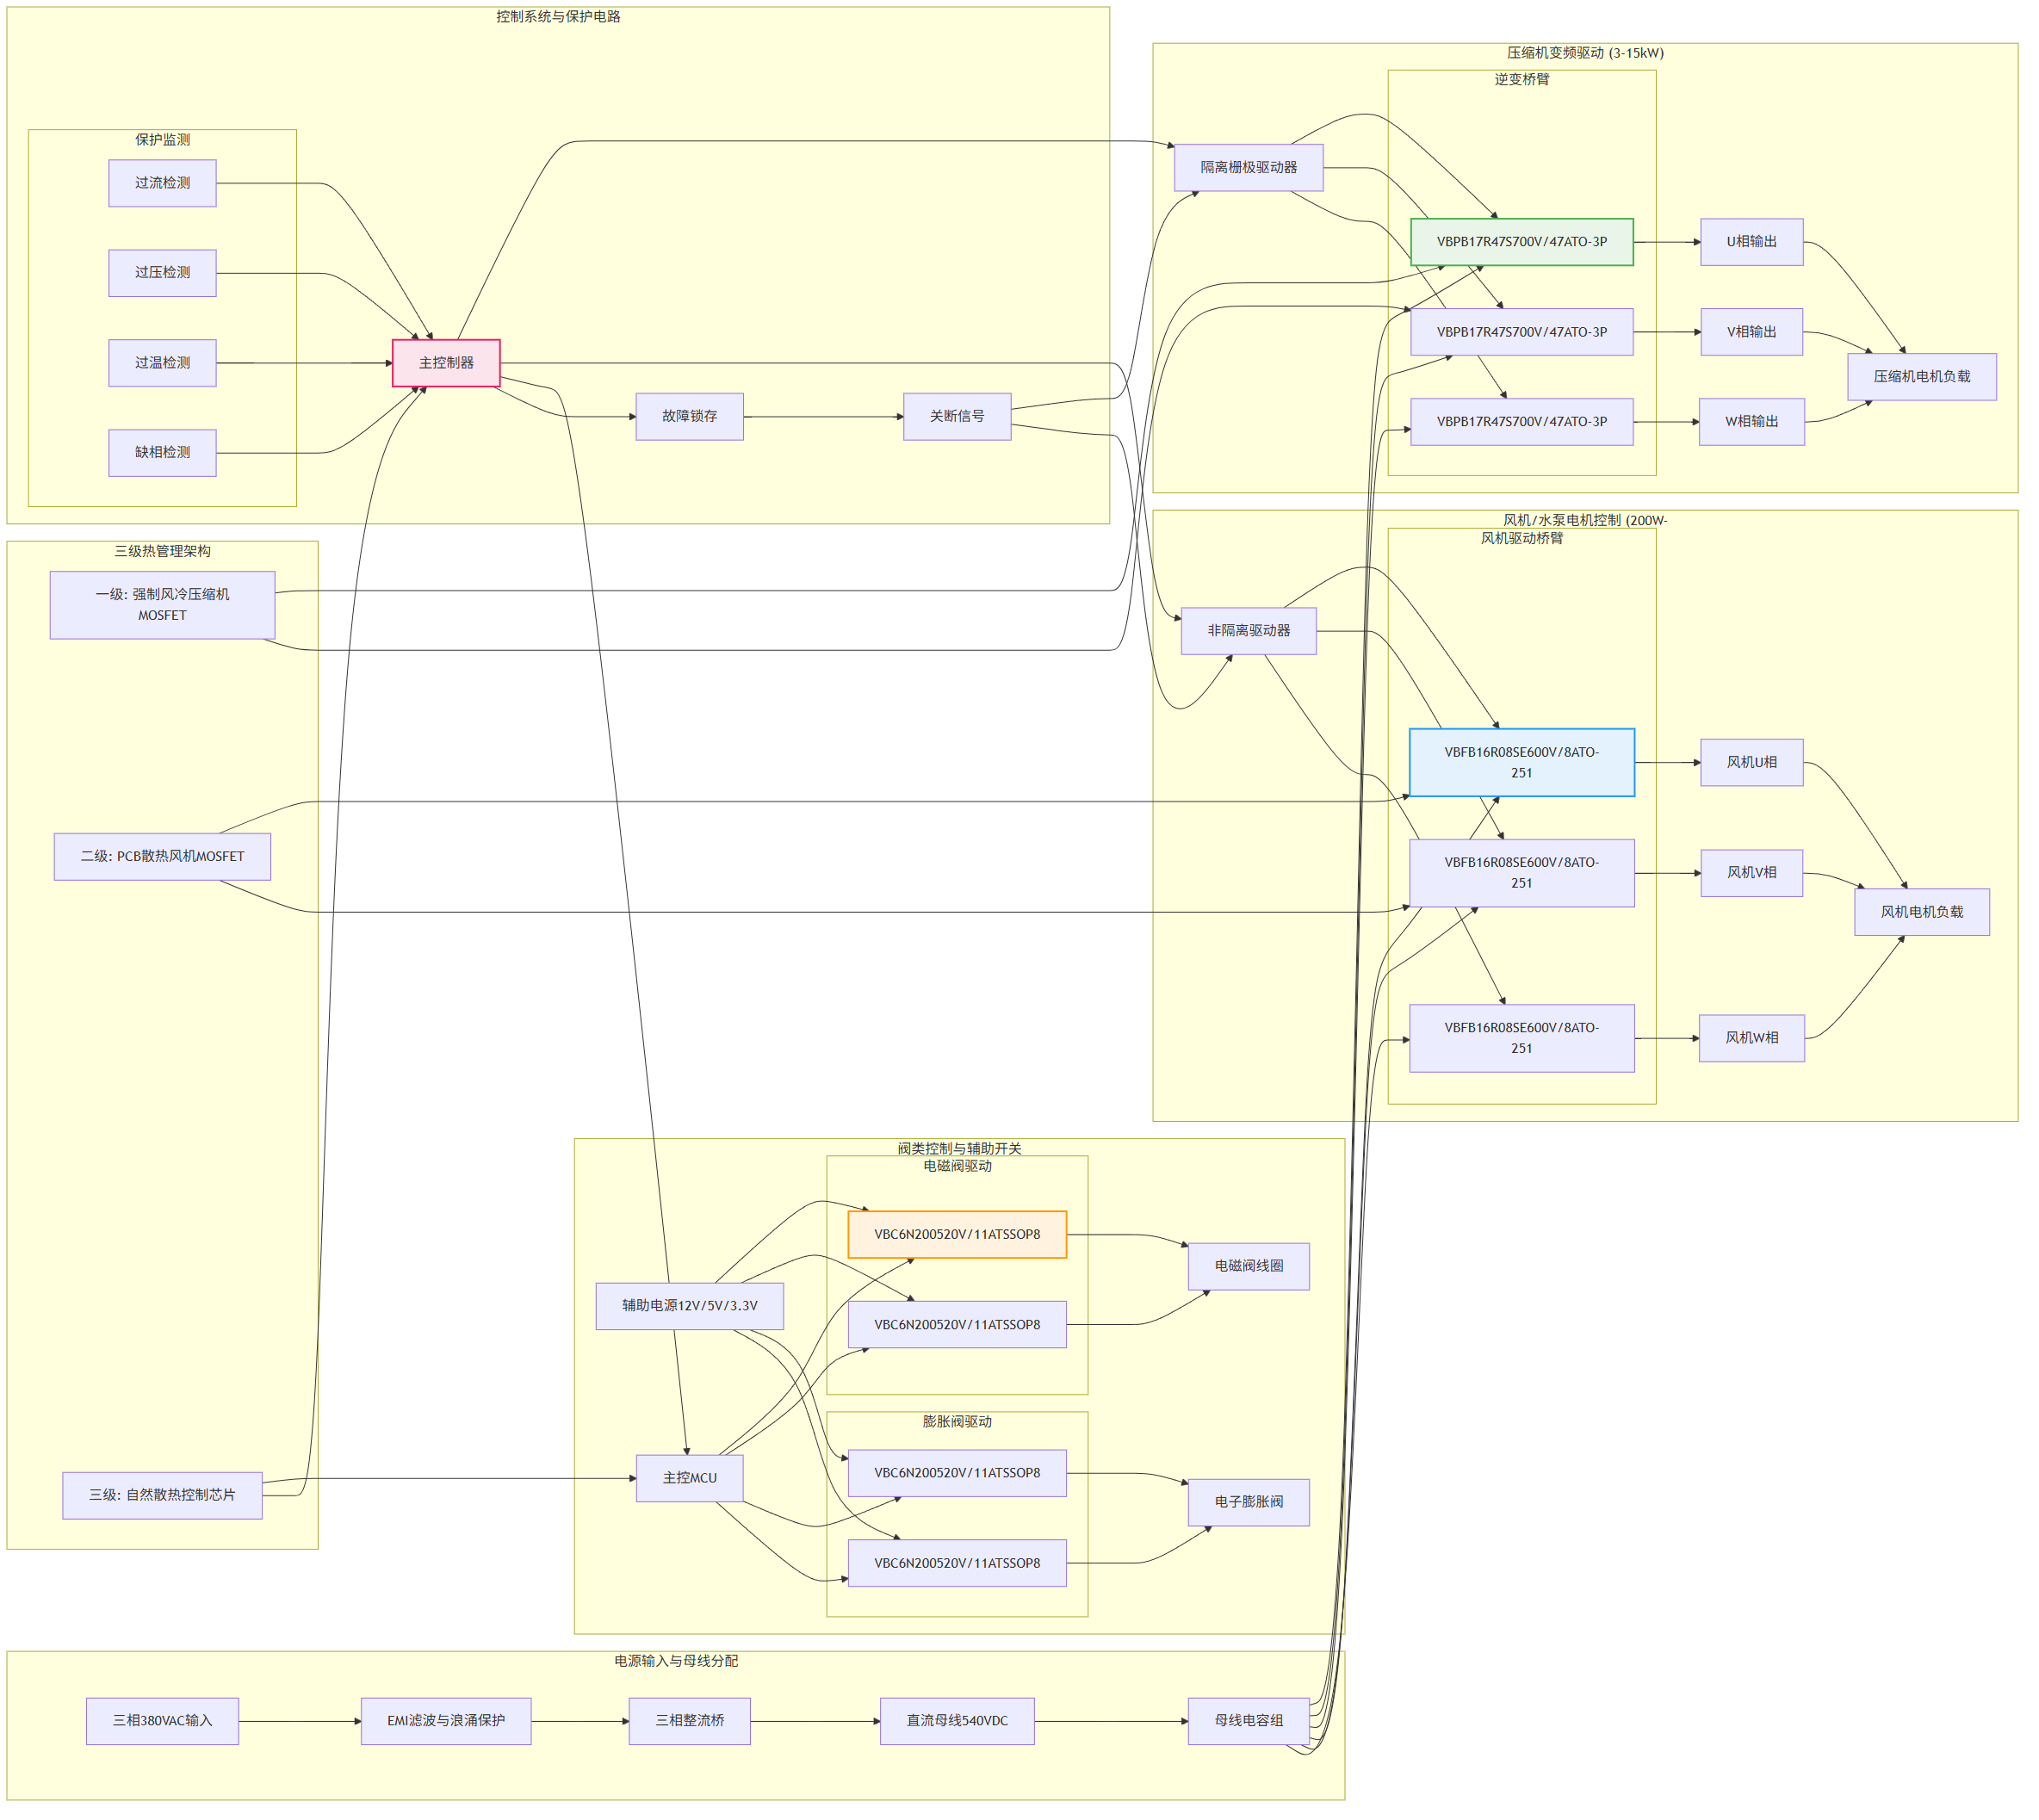
制冷机组自动化控制系统功率MOSFET选型方案——高效可靠与智能驱动系统设计指南
工业电气自动化控制系统解决方案:自动调控,升级改造电气自动化
破解AGV多协议互联难题:耐达讯自动化Profinet转Devicenet网关如何实现高效协同
多通道集成驱动方案:SiLM92108八路半桥驱动在汽车与工业控制中的应用
SICK工业线缆在自动化系统中的应用与选型
八通道智能驱动器SiLM92108,集成驱动与诊断,简化多电机系统设计
TMC5160A-TA-T:工业自动化精准动力控制解决方案!



评论