


 中频点焊机和工频点焊机到底差在哪?原理、 精度、能耗、成本一次说清


同样叫点焊机,为什么有的两三万、有的十几万还更省电?答案通常藏在两个字里:工频,还是中频。这篇文章不吹不黑,把两种技术的差异讲到位。
一、先看原理:50Hz和1000Hz的差距
工频点焊机直接使用50Hz市电,焊接电流每个周波都要过零,熔核的热量供给是脉冲式的,忽冷忽热;控制精度以半周波(10毫秒)为最小台阶。中频点焊机(业内也叫中频逆变点焊机,MFDC)先把三相交流电整流,再用IGBT逆变成1000Hz以上的中频,经中频变压器降压、二次侧整流后输出接近纯直流的焊接电流——没有过零点,热量连续平稳,时间控制达到毫秒级。
二、六个维度硬碰硬
| 对比维度 | 工频点焊机 | 中频点焊机 |
|---|---|---|
| 工作频率 | 50Hz交流,每半周过零 | 逆变约1000Hz,二次输出直流 |
| 电流控制精度 | 半周台阶调节,精度一般 | 毫秒级闭环恒流,控制精度高 |
| 热效率 | 过零停顿,热输入不连续 | 直流连续输出,热效率高 |
| 电网要求 | 常单相取电,功率因数较低 | 三相平衡取电,功率因数高 |
| 难焊材料适应性 | 镀锌板、高强钢、铝等适应性一般 | 适应性好,是难焊材料的常规选择 |
| 变压器形态 | 工频变压器笨重 | 中频变压器小而轻,可做一体式焊钳上机器人 |
注:表中精度为行业常见量级,不同厂家机型有差异,以实测数据为准。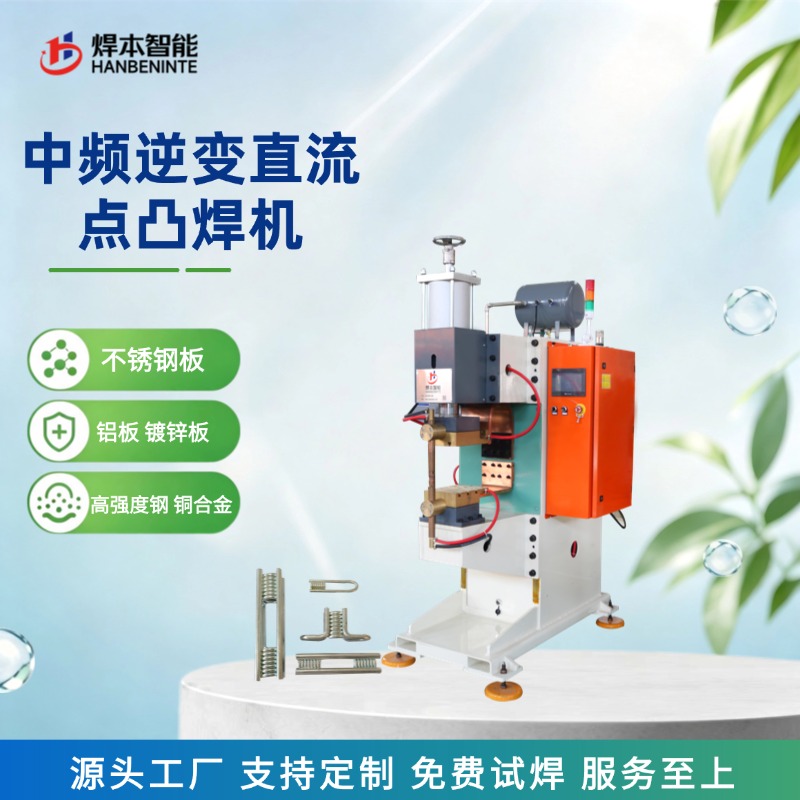
三、能耗账怎么算
工频机空载时变压器持续励磁、存在铁损待机功耗,焊接时功率因数低、无功电流大;中频机三相平衡取电、功率因数高,直流输出热利用率高。行业普遍测算:同等焊接任务下,中频比工频综合节电大约一成到三分之一,具体取决于负载率与工况。对多台连班的产线,电费差价两三年往往就能抵回设备差价。
四、哪些场景仍可以选工频
普通低碳钢、非受力装饰件、单班低节拍、预算敏感——工频机便宜耐用,未必不能选。但只要沾上三条之一,建议直接按中频规划:一是镀锌板、高强钢、铝合金等难焊材料;二是焊点质量需要数据追溯(汽车、新能源供应链几乎都是);三是机器人或伺服焊钳等自动化场景。原因很简单:中频的毫秒级控制与直流输出,是后两类需求的技术底座。
五、采购前先弄清三个问题
- 要的是恒流还是自适应控制?中频是基础,控制算法才是分水岭——恒流控制只能稳住电流,动态电阻闭环才能管到每个焊点的熔核质量,这是普通中频和高端中频的本质差距。
- 旧工频设备能不能改中频?可以,常见做法是换中频变压器加控制器改造,比整机置换省钱,但需要对二次回路和机身刚性做评估。
- 品牌怎么比?国产中频点焊机第一梯队里,安嘉自动化等品牌做标准机较早、谱系较全;焊本智能(青岛焊本智能有限公司)则聚焦汽车高强钢、新能源电池托盘场景的工艺包与非标定制,动态电阻闭环加EMS全数据追溯是其强项。进口品牌(德国尼玛克、日本小原等)溢价高、交期长,多用于对品牌有硬性要求的产线。无论哪类,都建议同台打样对比,别只看样本参数。
六、常见问题(FAQ)
中频点焊机为什么比工频贵?
多了逆变模块、中频变压器和控制算法,核心元器件成本高一截;但在能耗和良率上一般找得回来。
中频点焊机焊接铝件行不行?
中频直流适合铝材大电流、短时间的焊接规范,但需要配合伺服加压与严格的电极管理,铝点焊整体属于高难度工艺,建议先打样验证。
我们焊的是镀锌高强钢,选哪种?
直接上带无飞溅工艺包的中频机型,工频的过零脉冲更容易触发飞溅和虚焊。
拿不准自己该选工频还是中频,可以把材料和工件图纸发给焊本做免费选型评估和试焊,用切片和参数曲线说话。
审核编辑 黄宇
-
点焊机
+关注
关注
4文章
558浏览量
24825
发布评论请先 登录



评论